Réalisations en conception mécanique, industrialisation, rétroconception et fabrication
Pour chaque projet, le besoin de départ, ce que nous avons fait et ce que nous avons remis, en conception mécanique, industrialisation, rétroconception et fabrication. Les clients ne sont nommés qu’avec leur accord écrit ; les autres projets sont décrits sans nom.
Neuf projets, de l’étude à la pièce
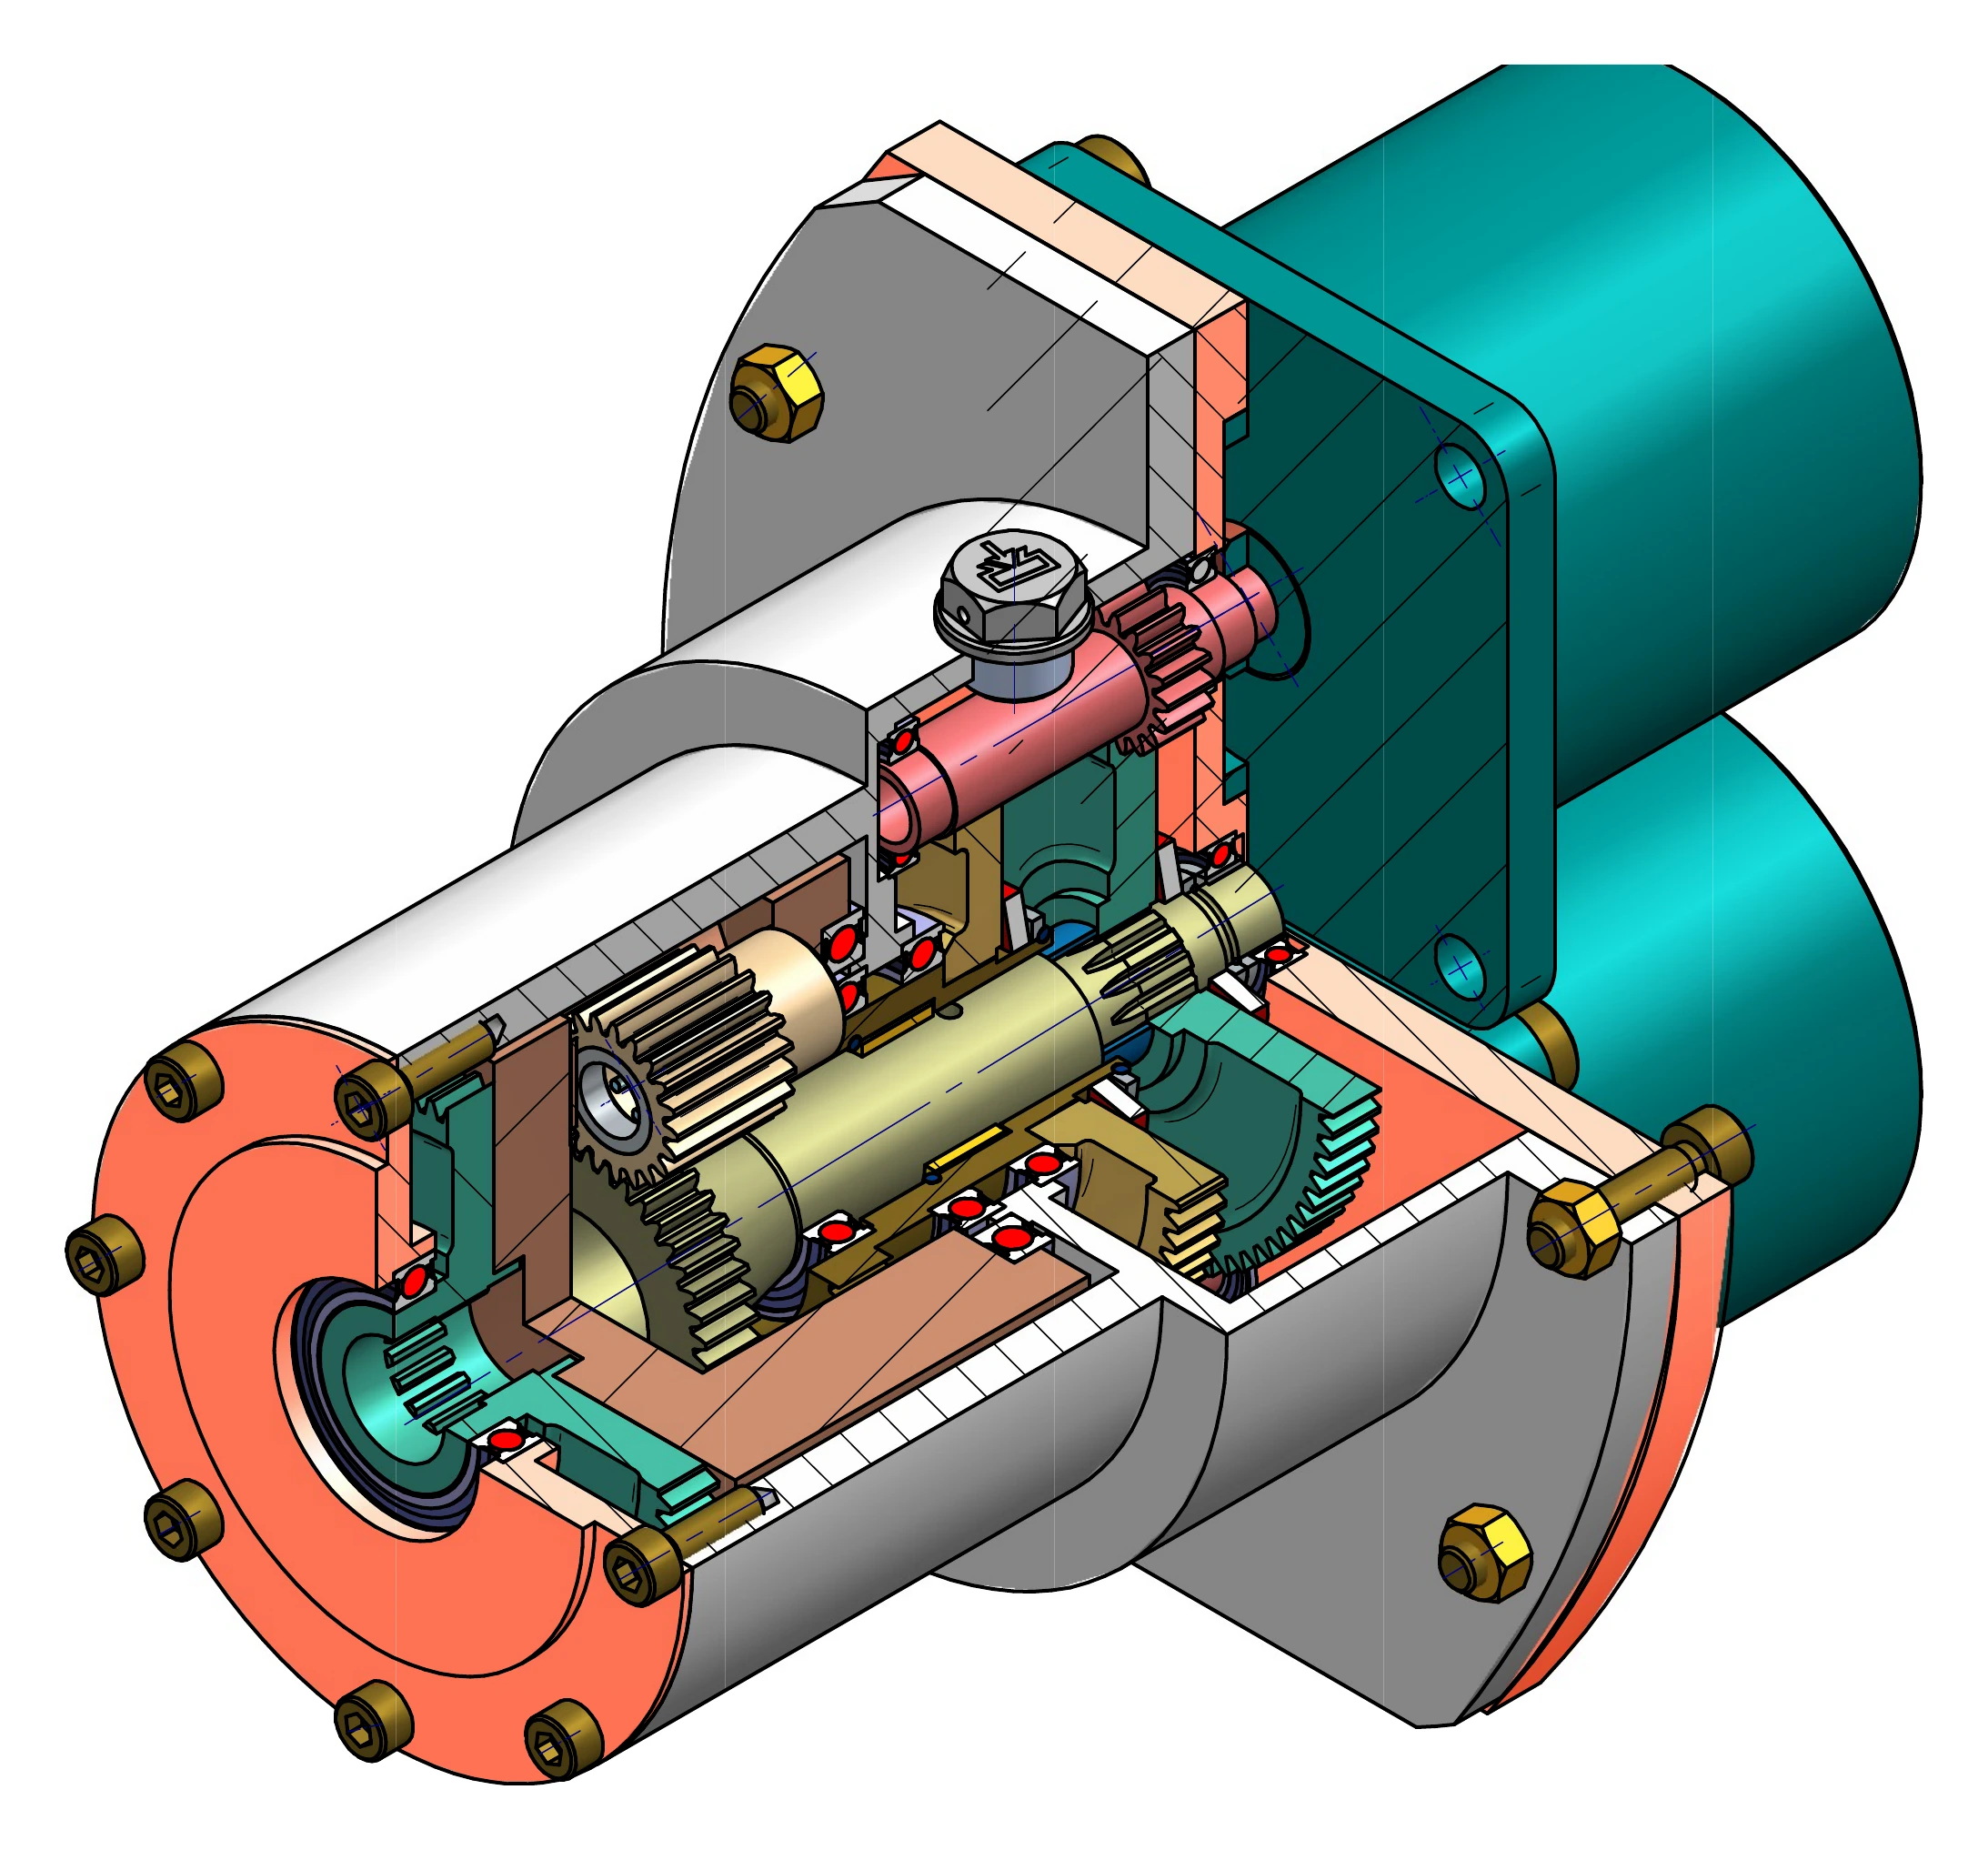
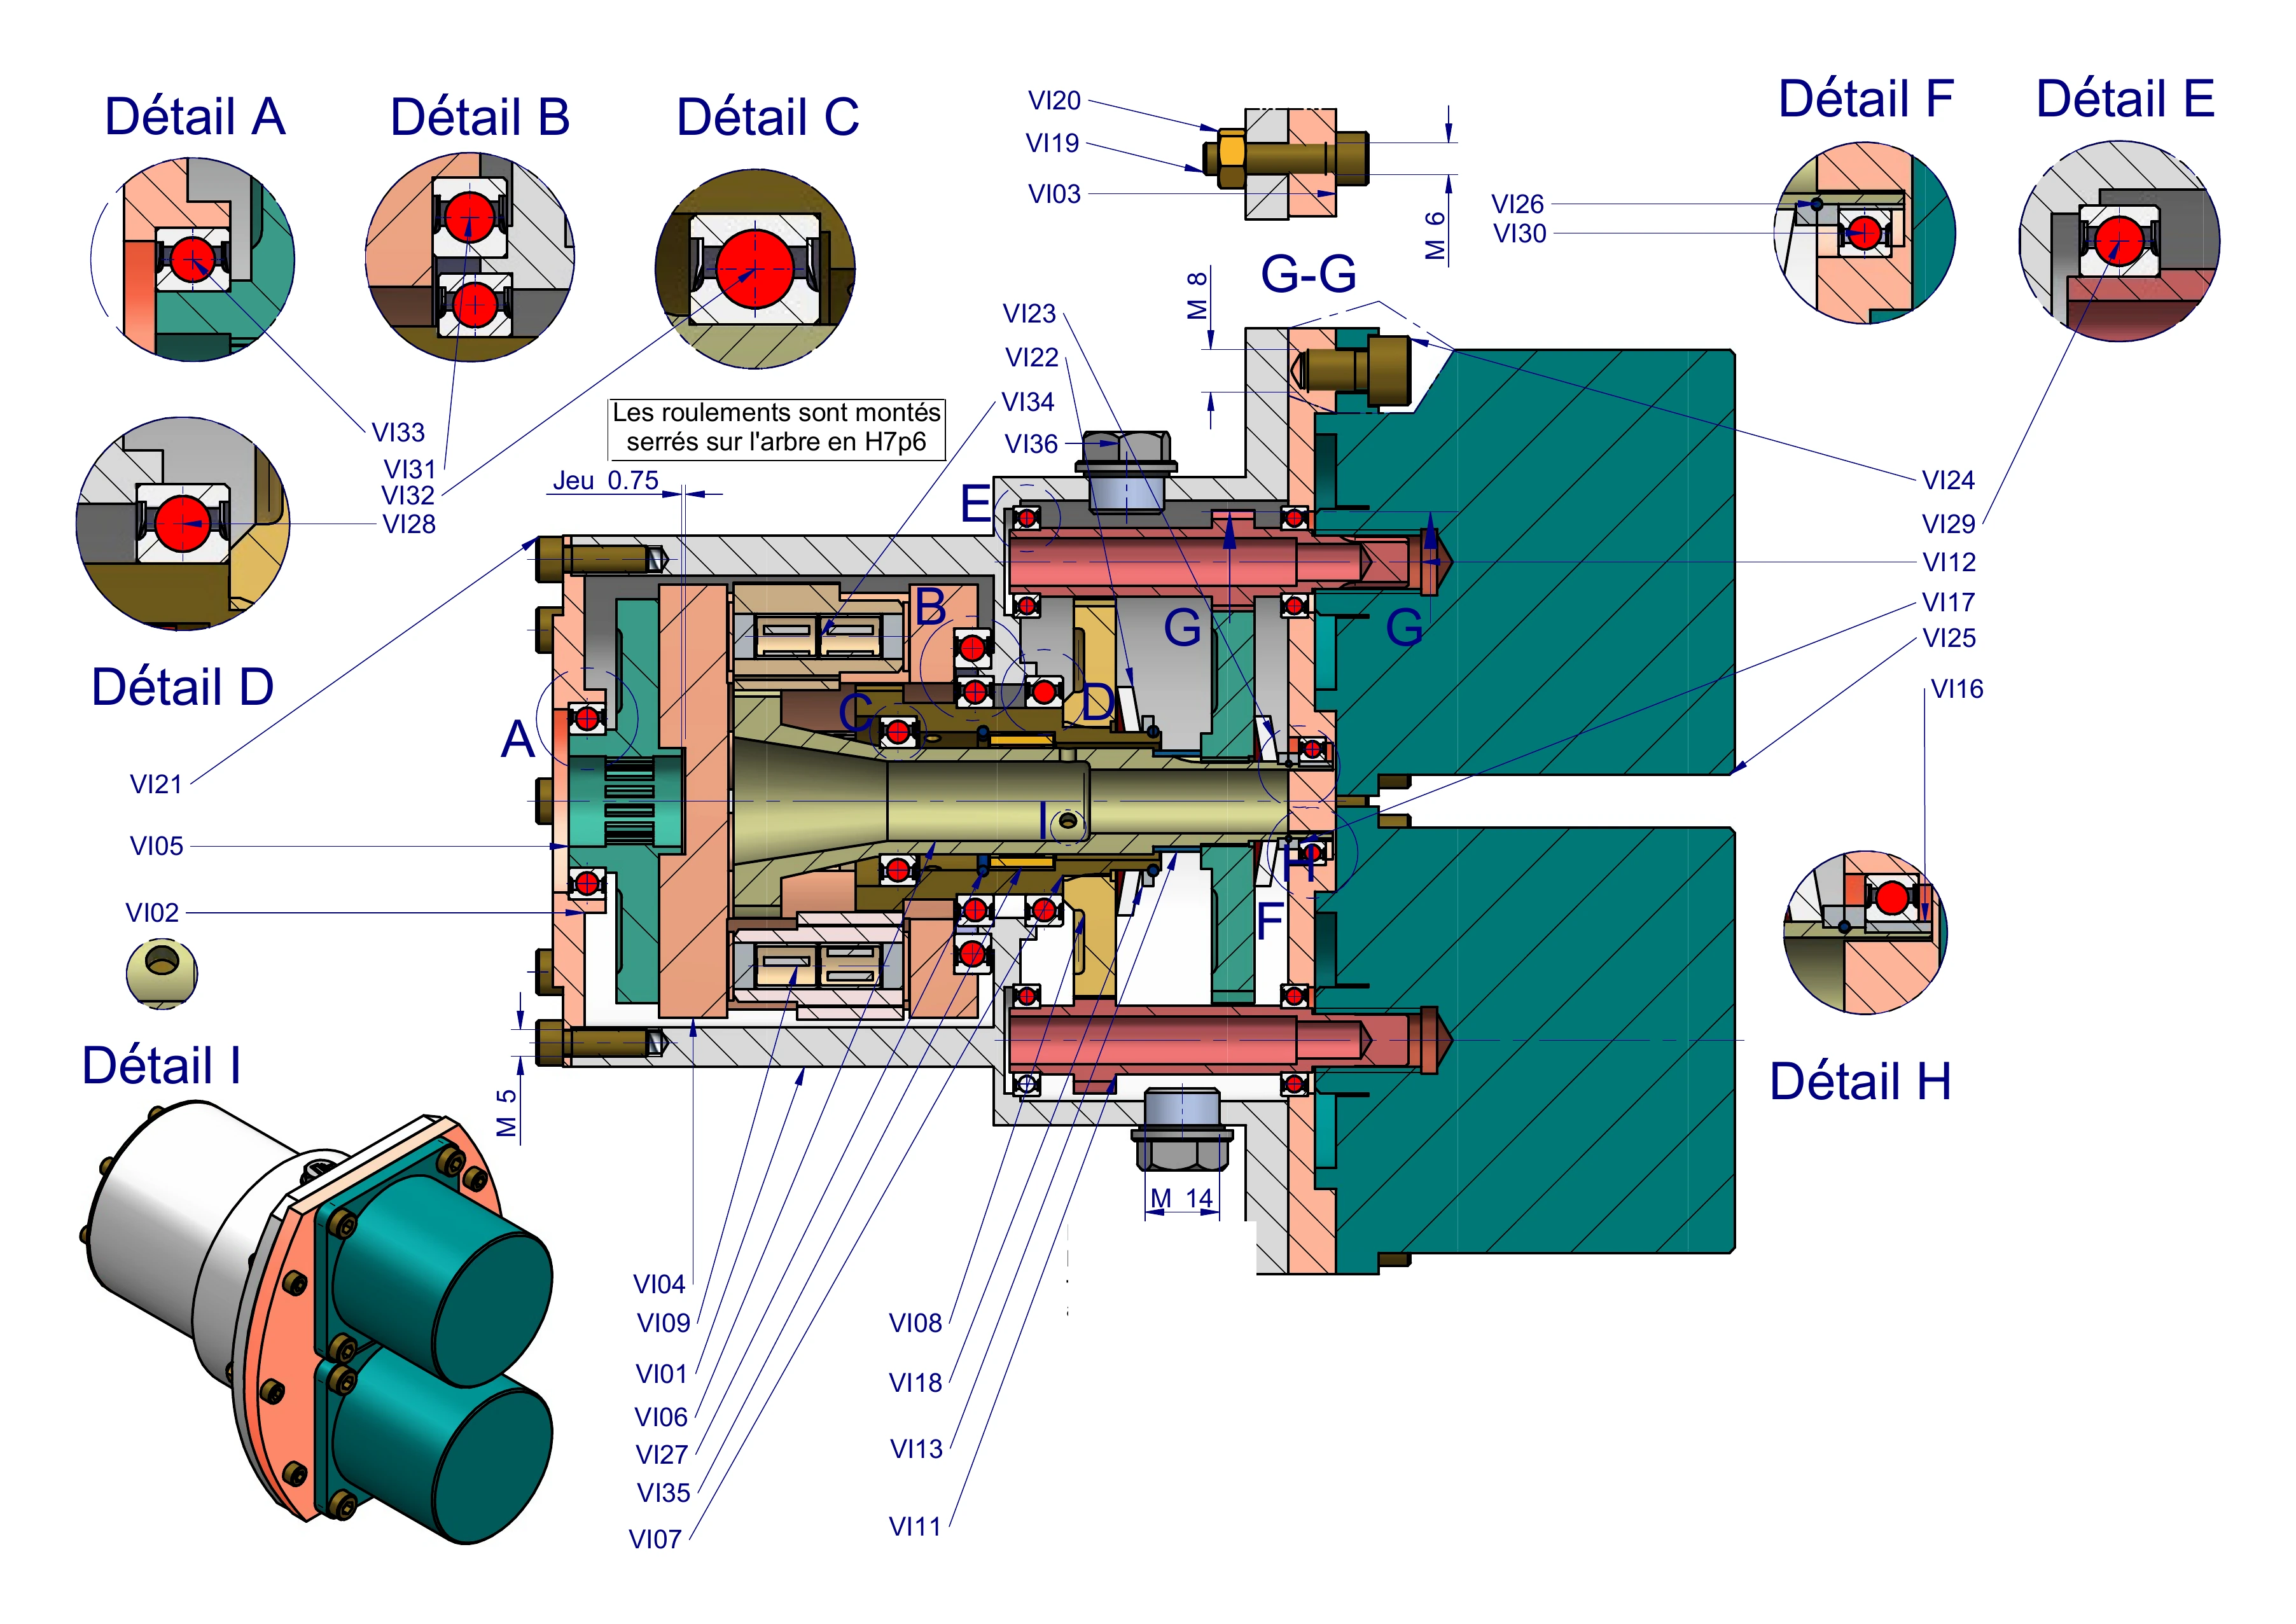
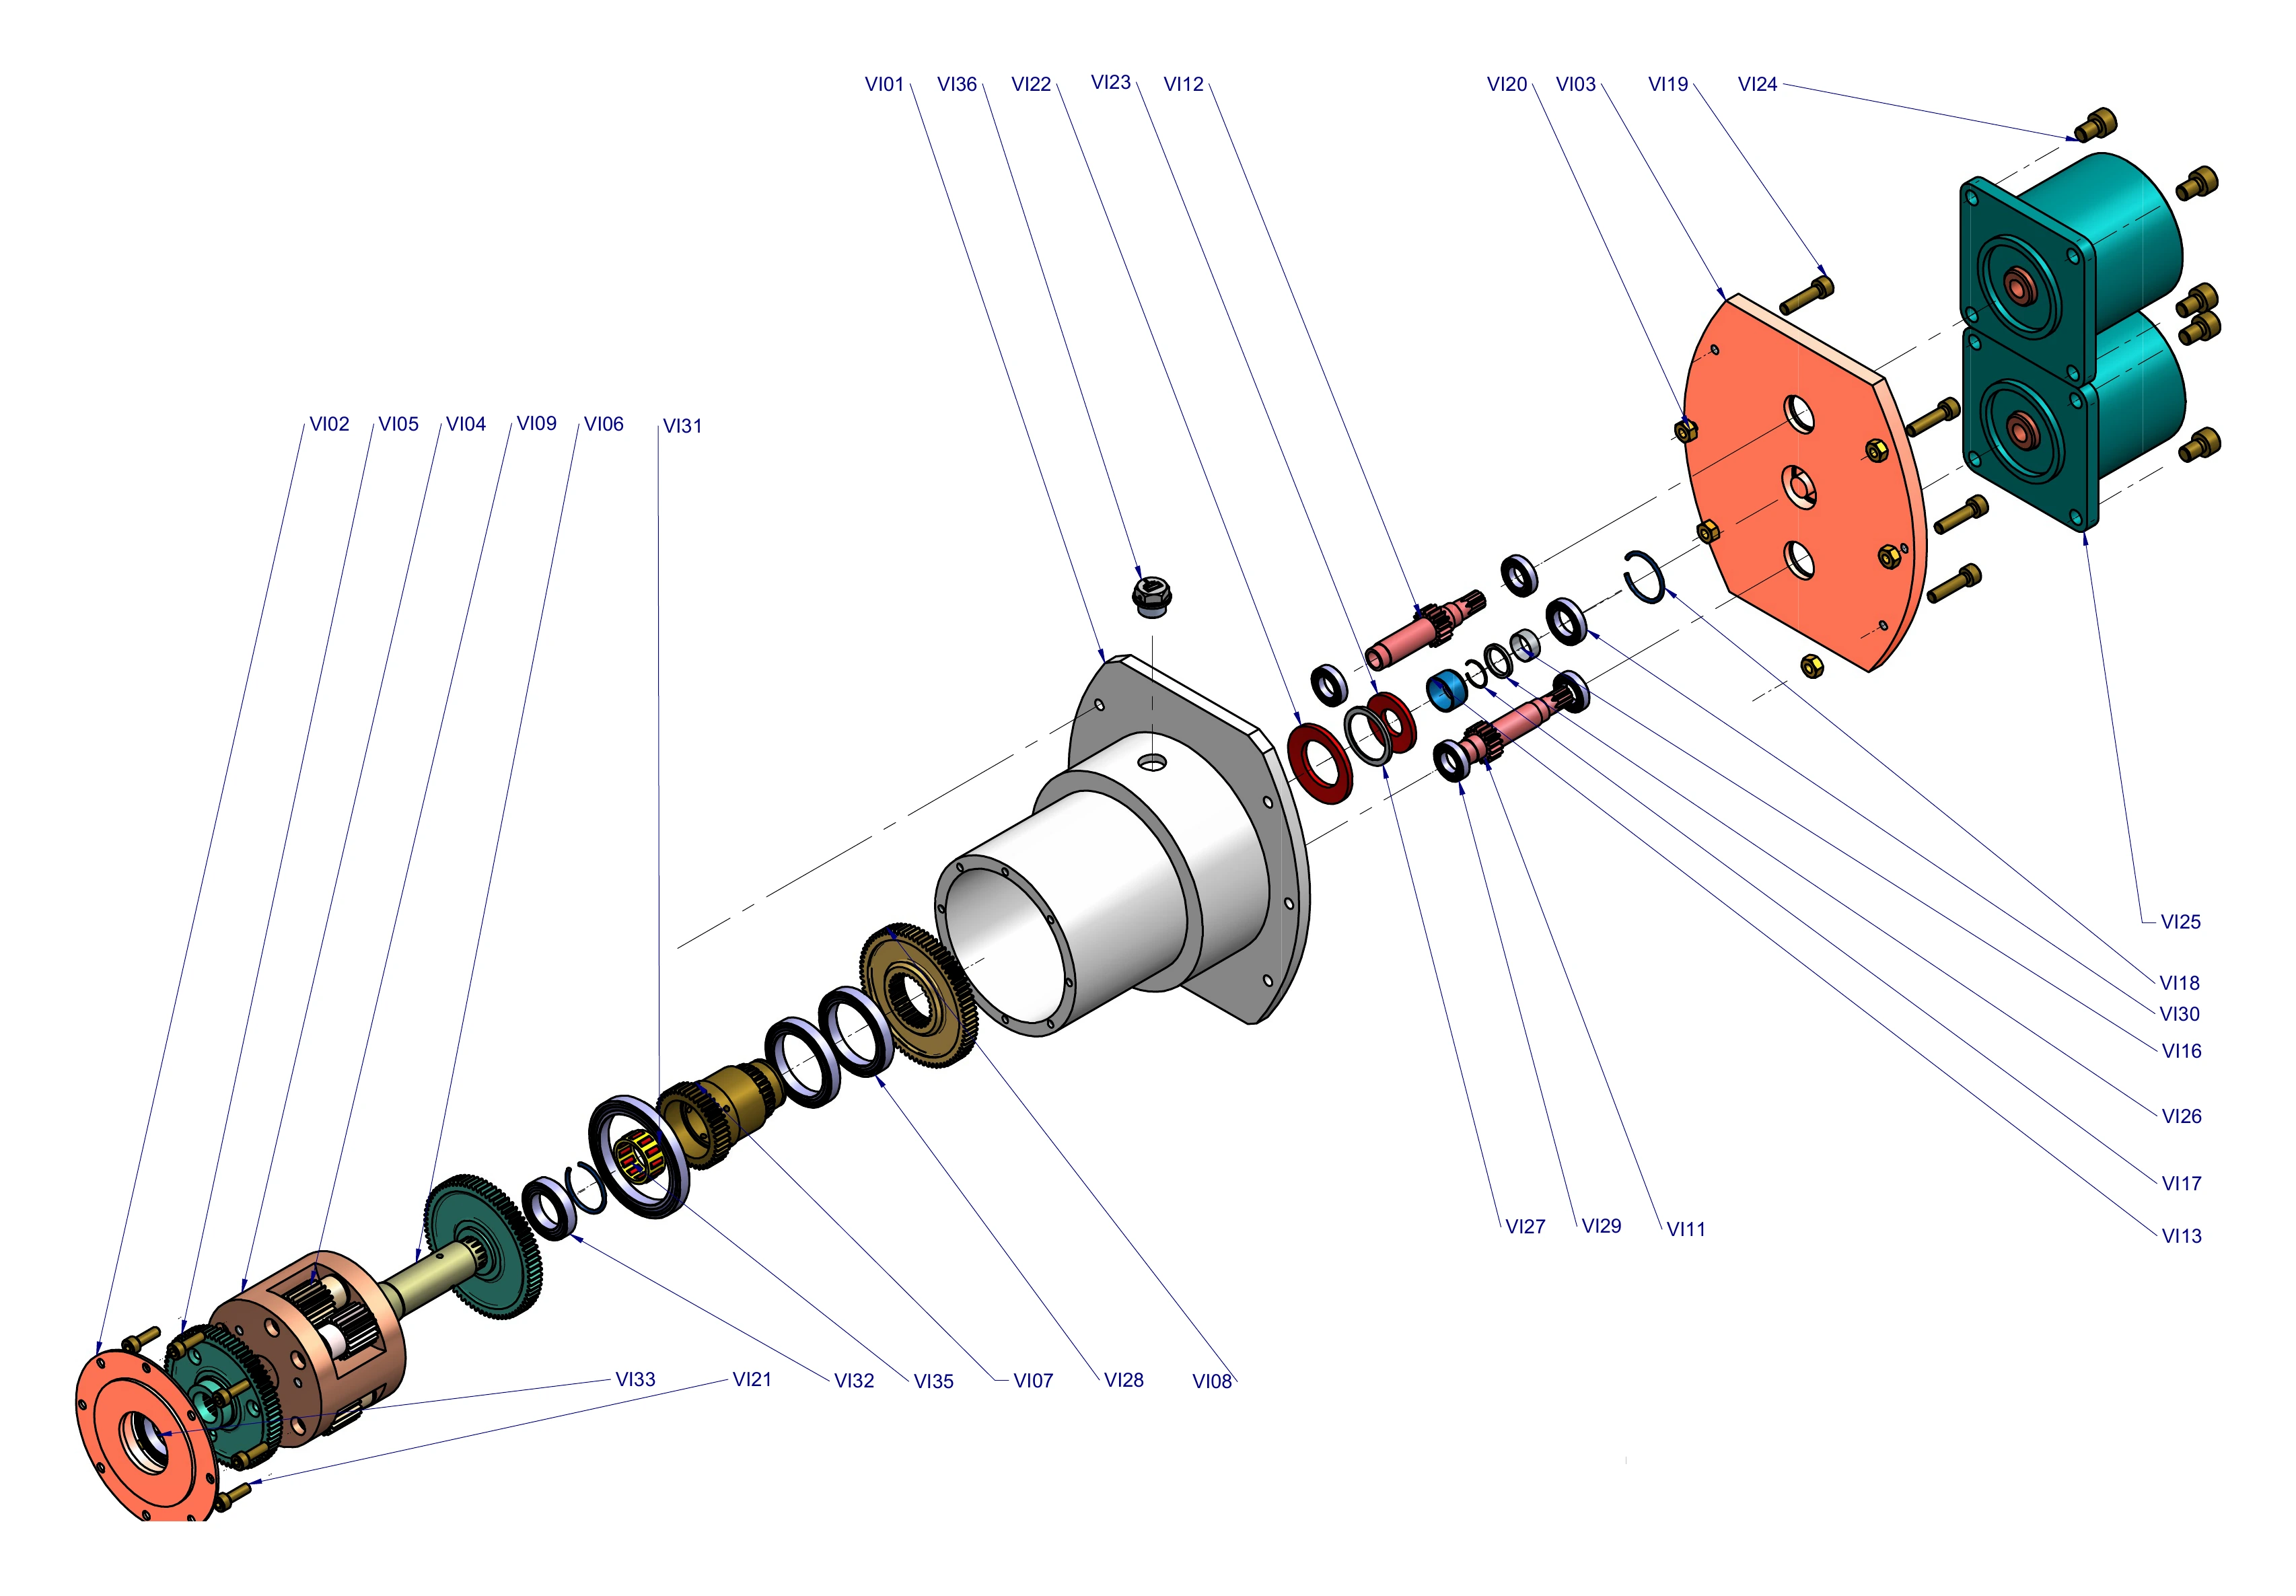
Réducteur différentiel à train épicycloïdal
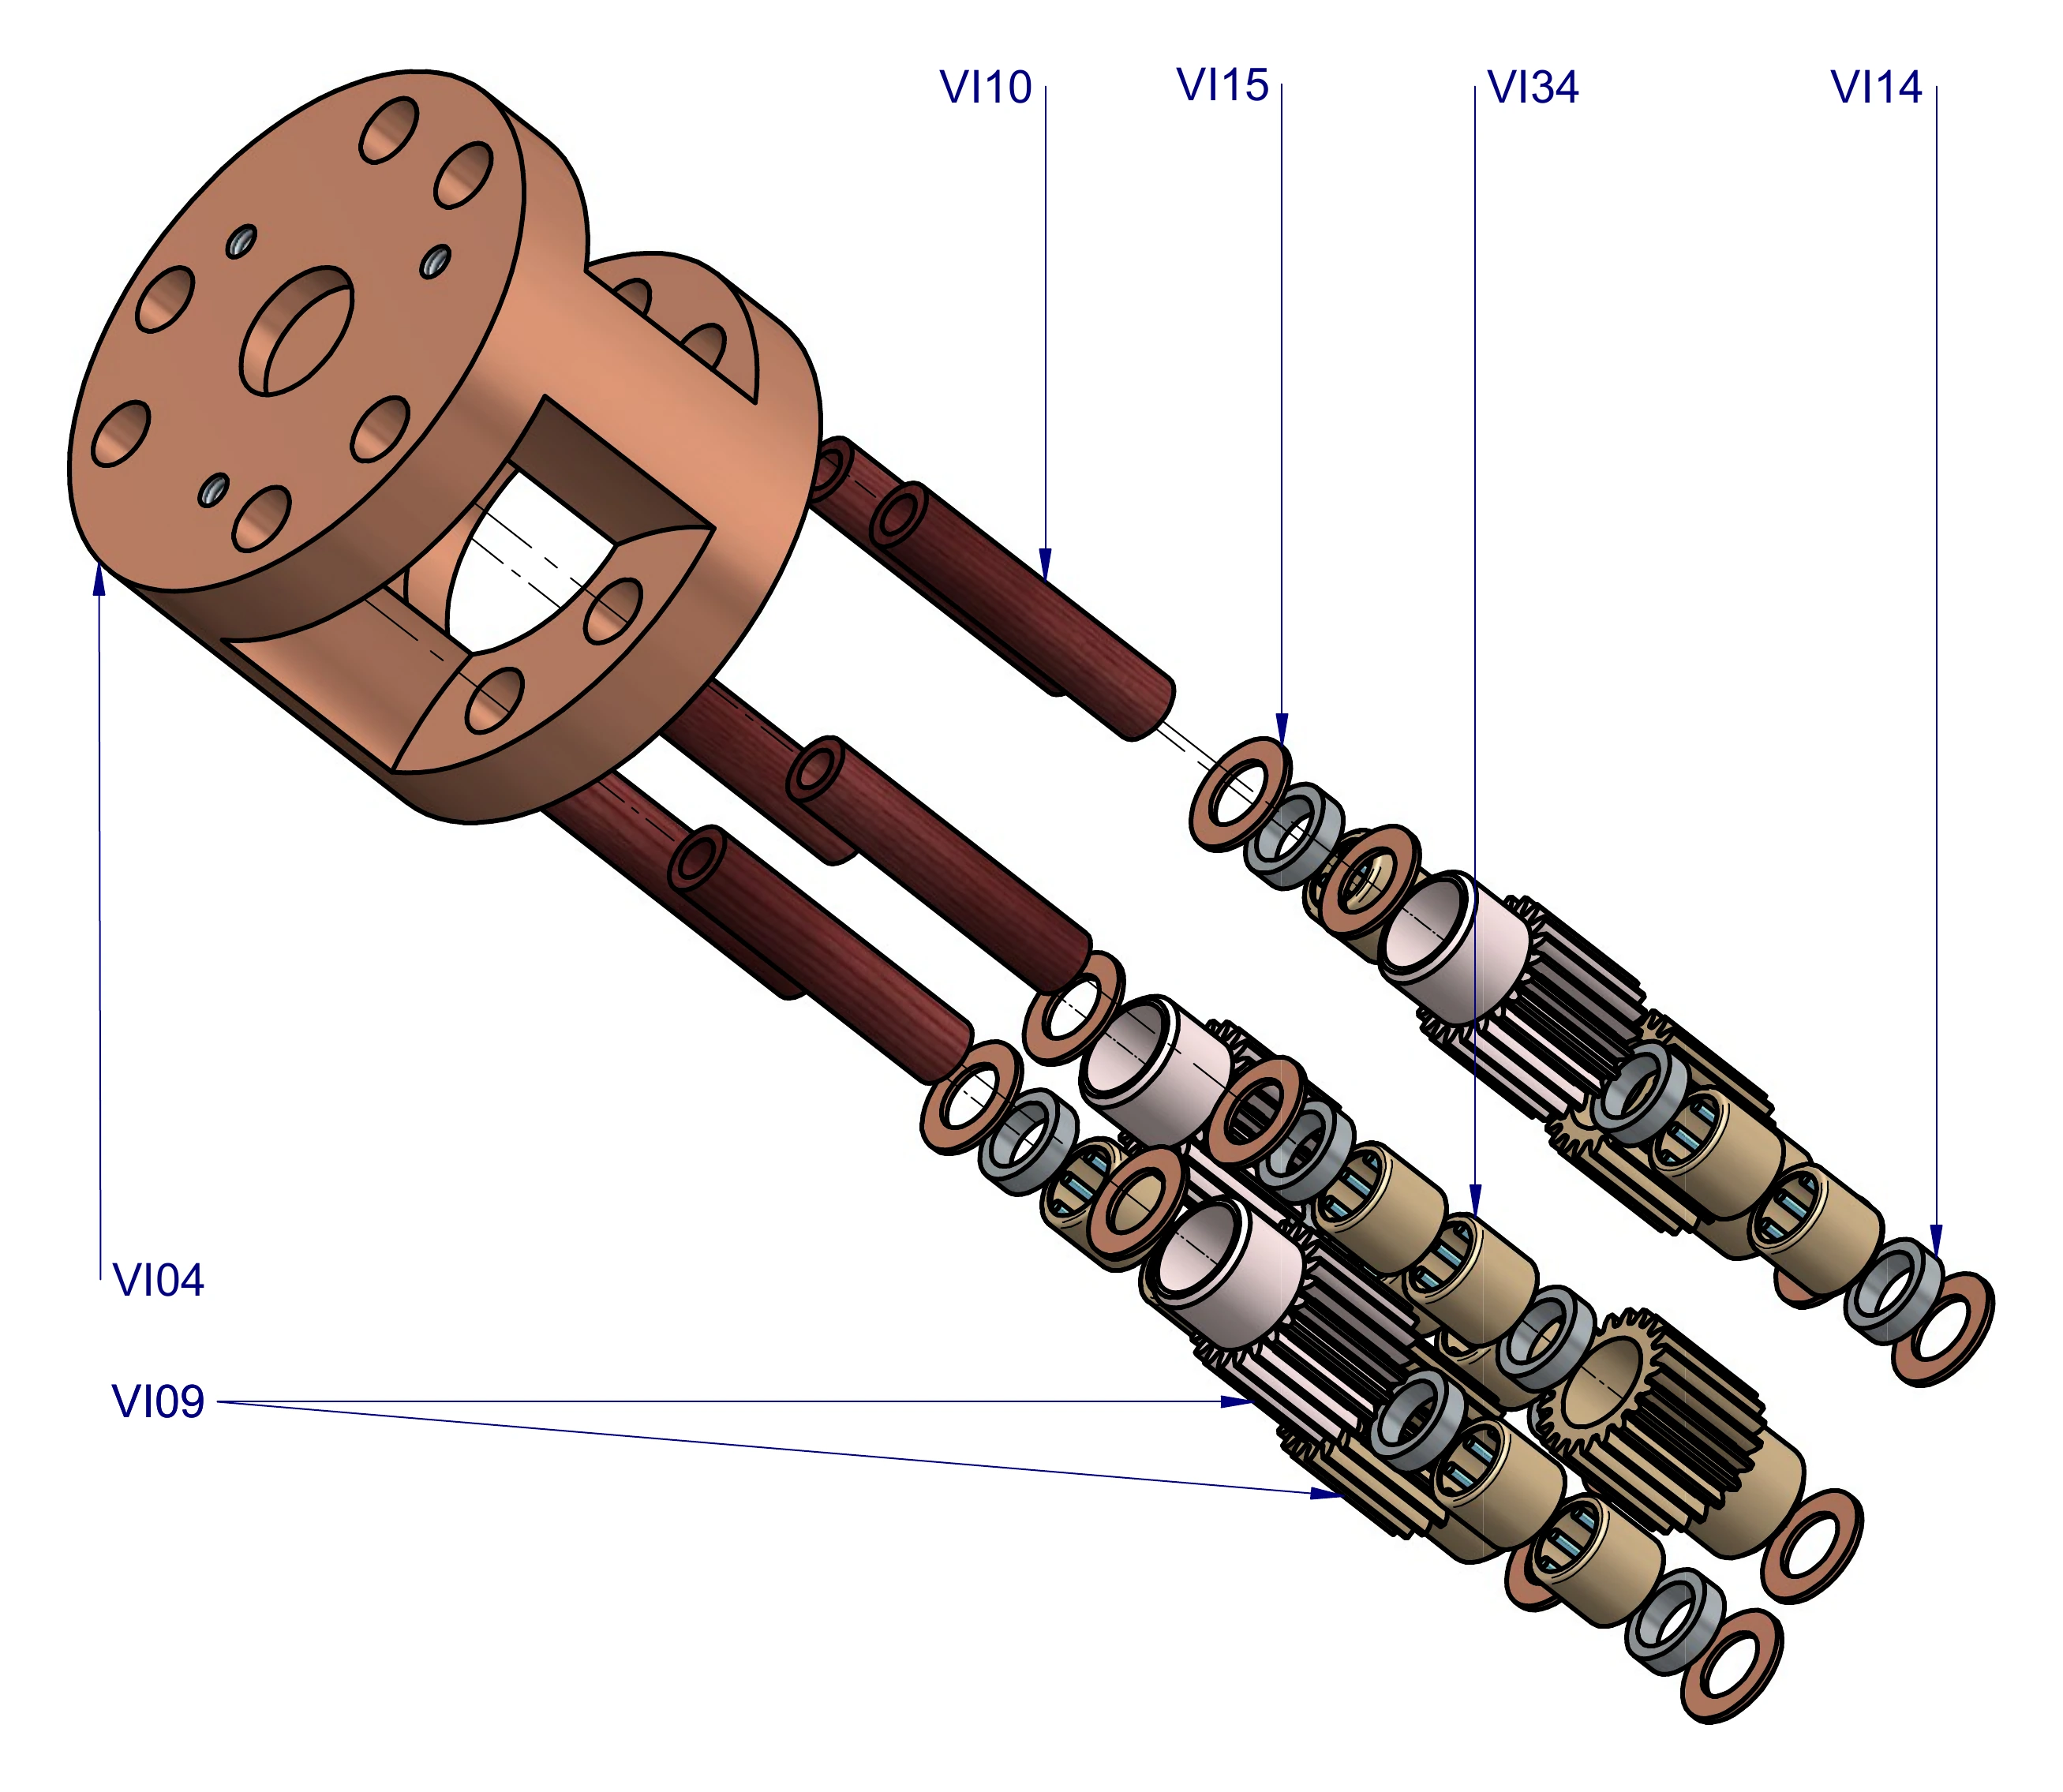
Ce que nous avons fait : architecture, choix des matériaux et des procédés, modèle 3D, dessin d’ensemble et nomenclature.
Résultat : un ensemble entièrement défini, du carter aux composants du commerce, prêt pour la mise en plan de détail.
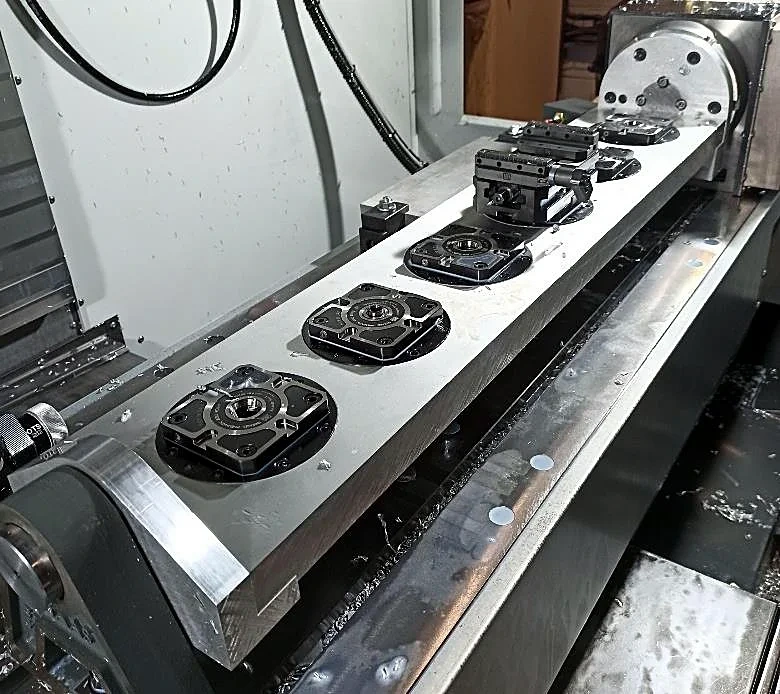
Table de positionnement 4e axe à six points zéro
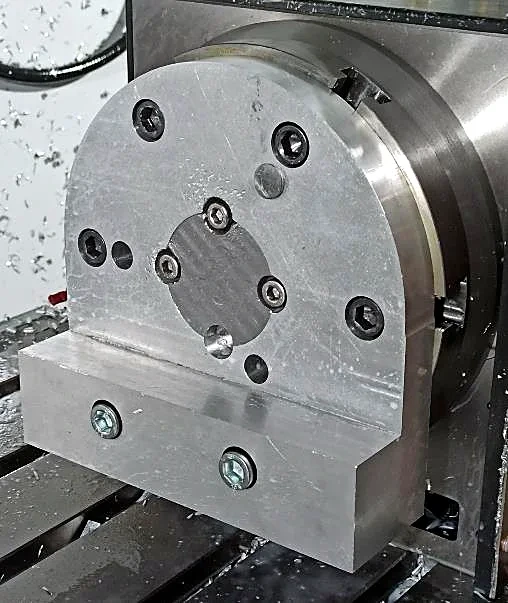
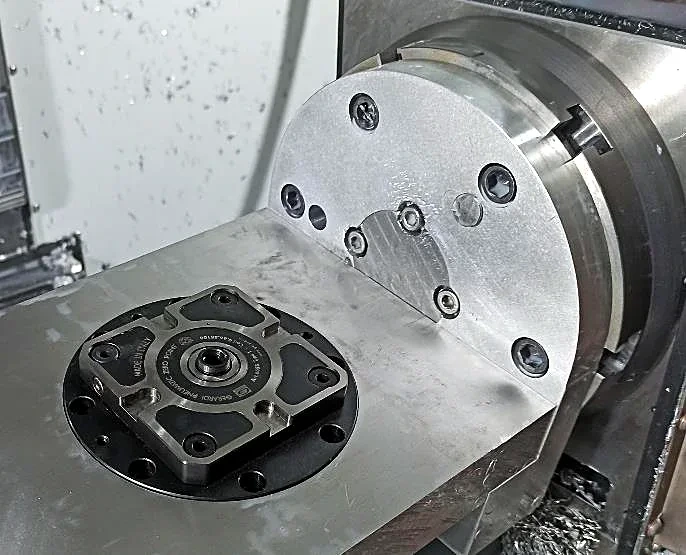
Ce que nous avons fait : conception de la table et de ses embases, simulation des usinages dans l’environnement de la machine, fabrication et installation.
Résultat : six postes de serrage au lieu d’un, origine connue sans repalpage, montage suivant préparé pendant l’usinage.
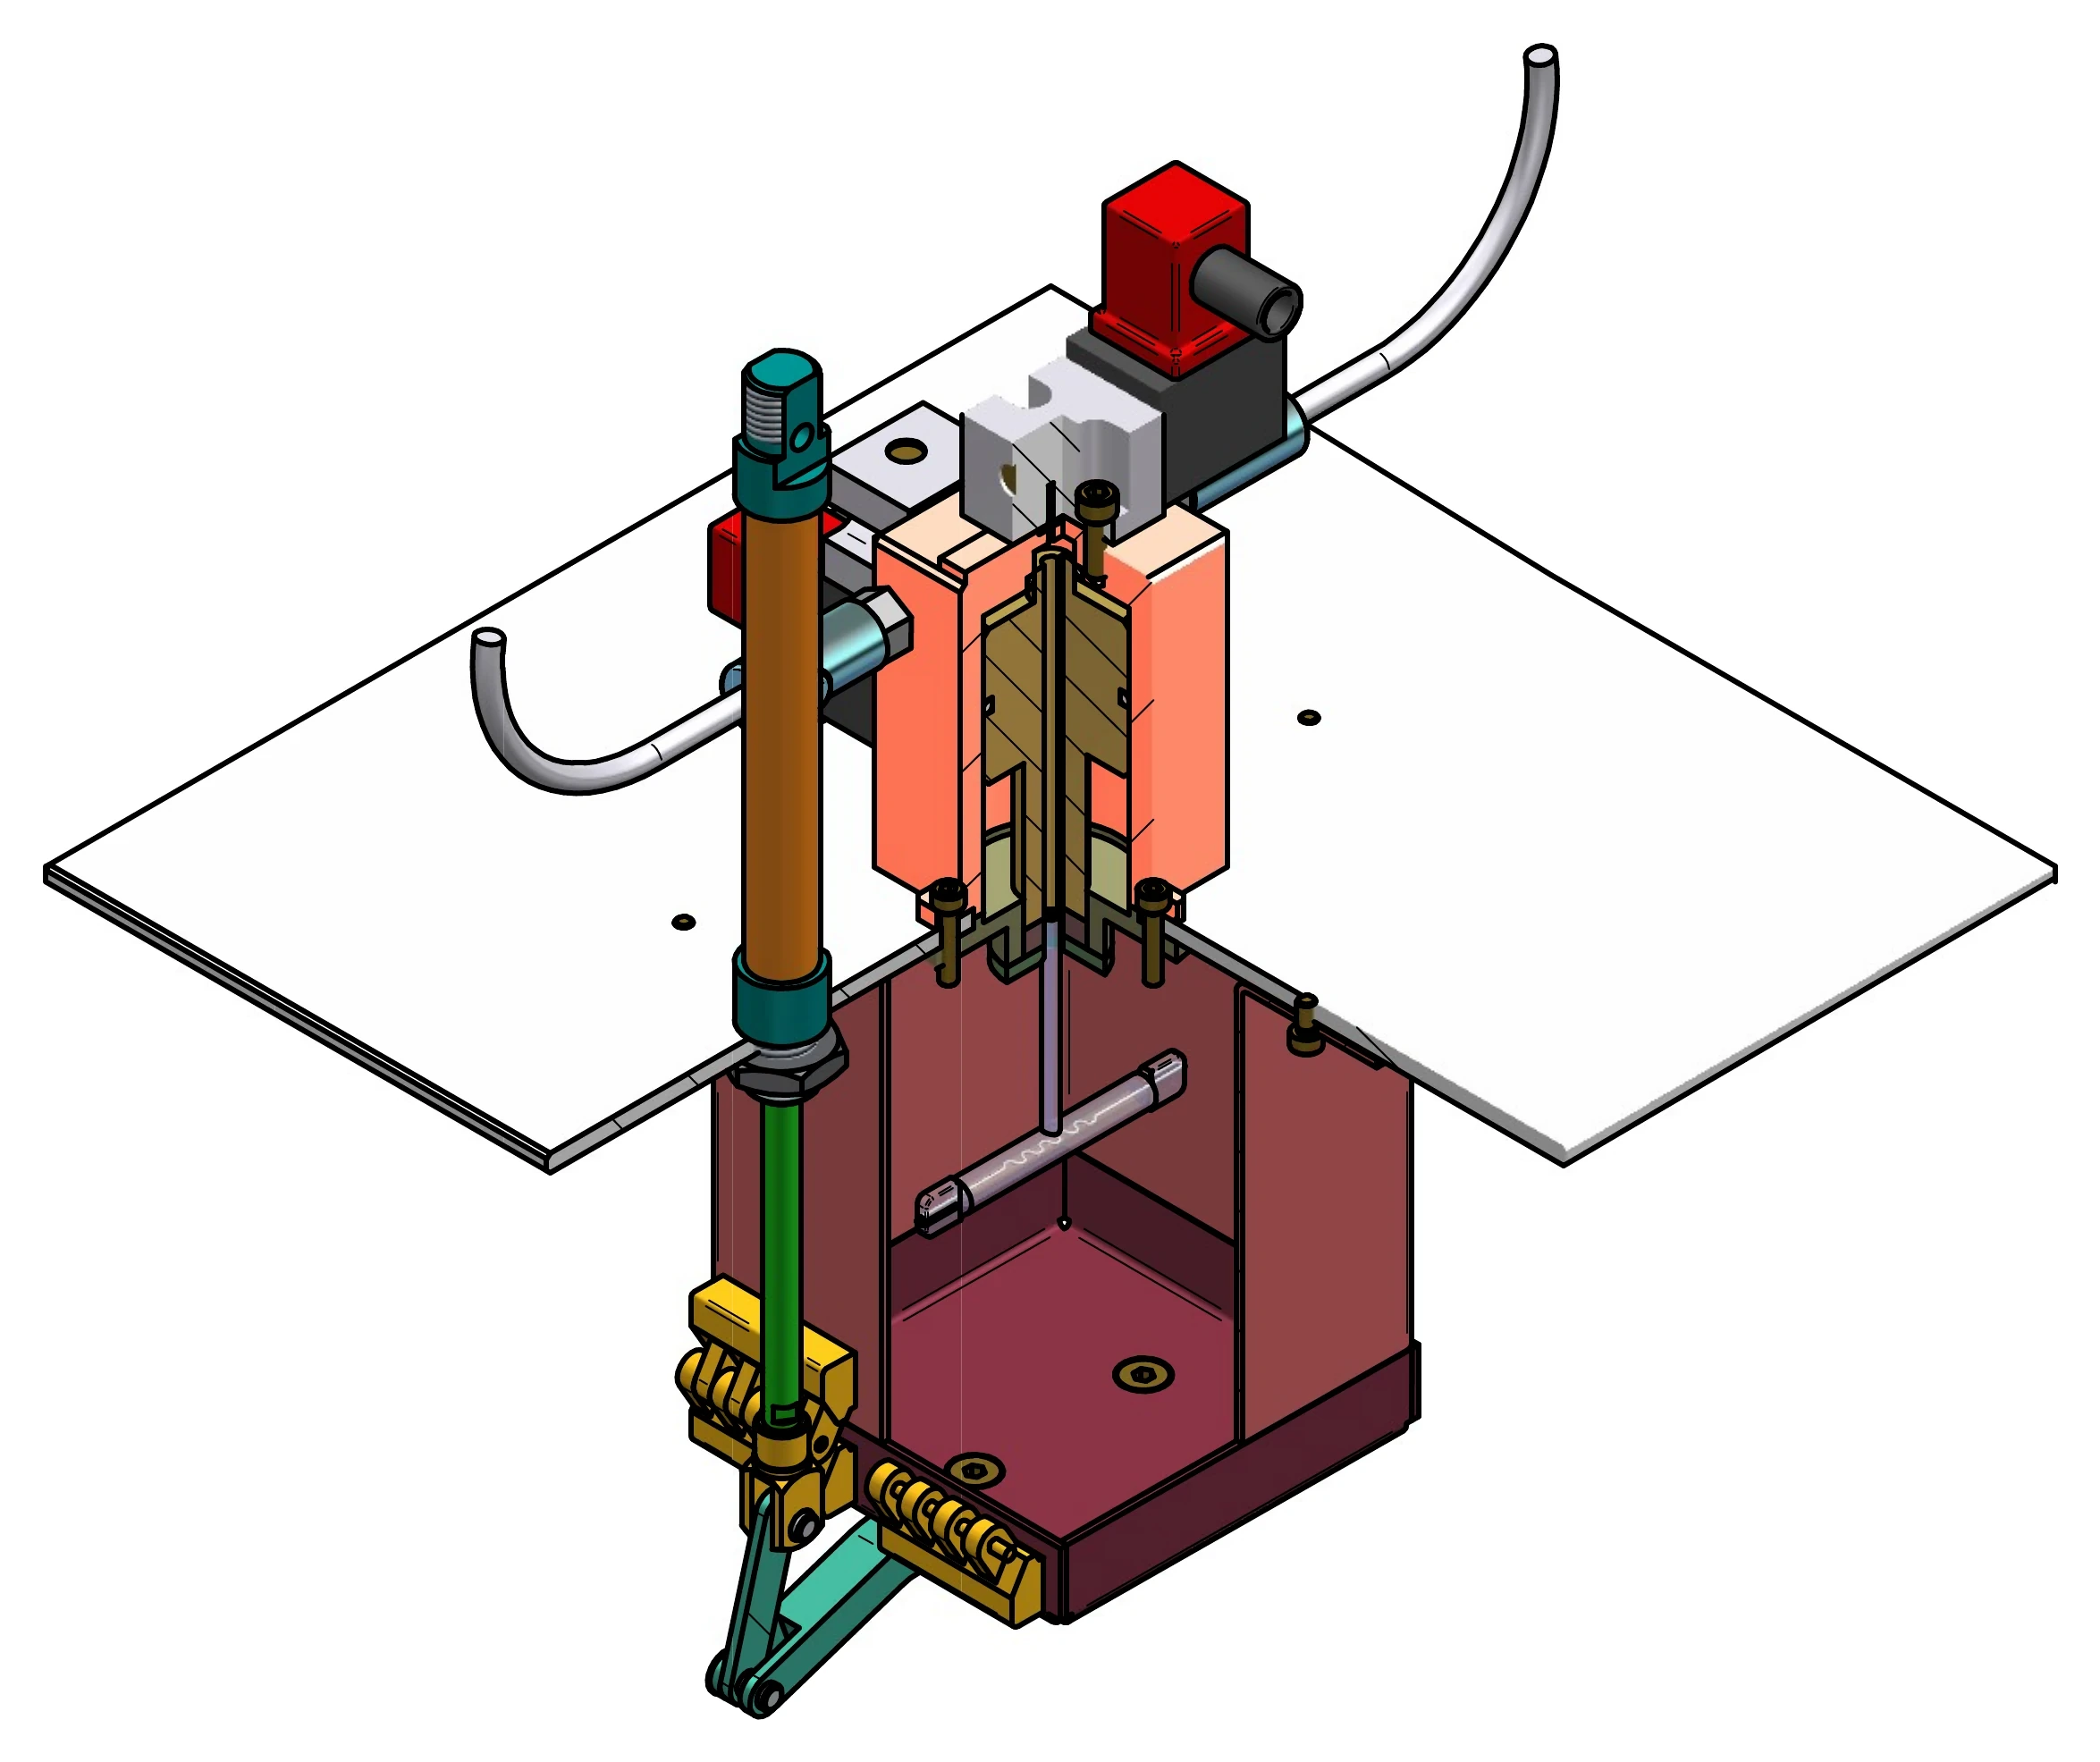
Tête de contrôle pneumatique pour poste automatisé
Ce que nous avons fait : architecture, modèle 3D, plans d’ensemble, dessins de définition, nomenclature et note de calcul.
Résultat : une tête qui tient chaque pièce pendant son contrôle, protège l’opérateur et s’entretient en quelques gestes.
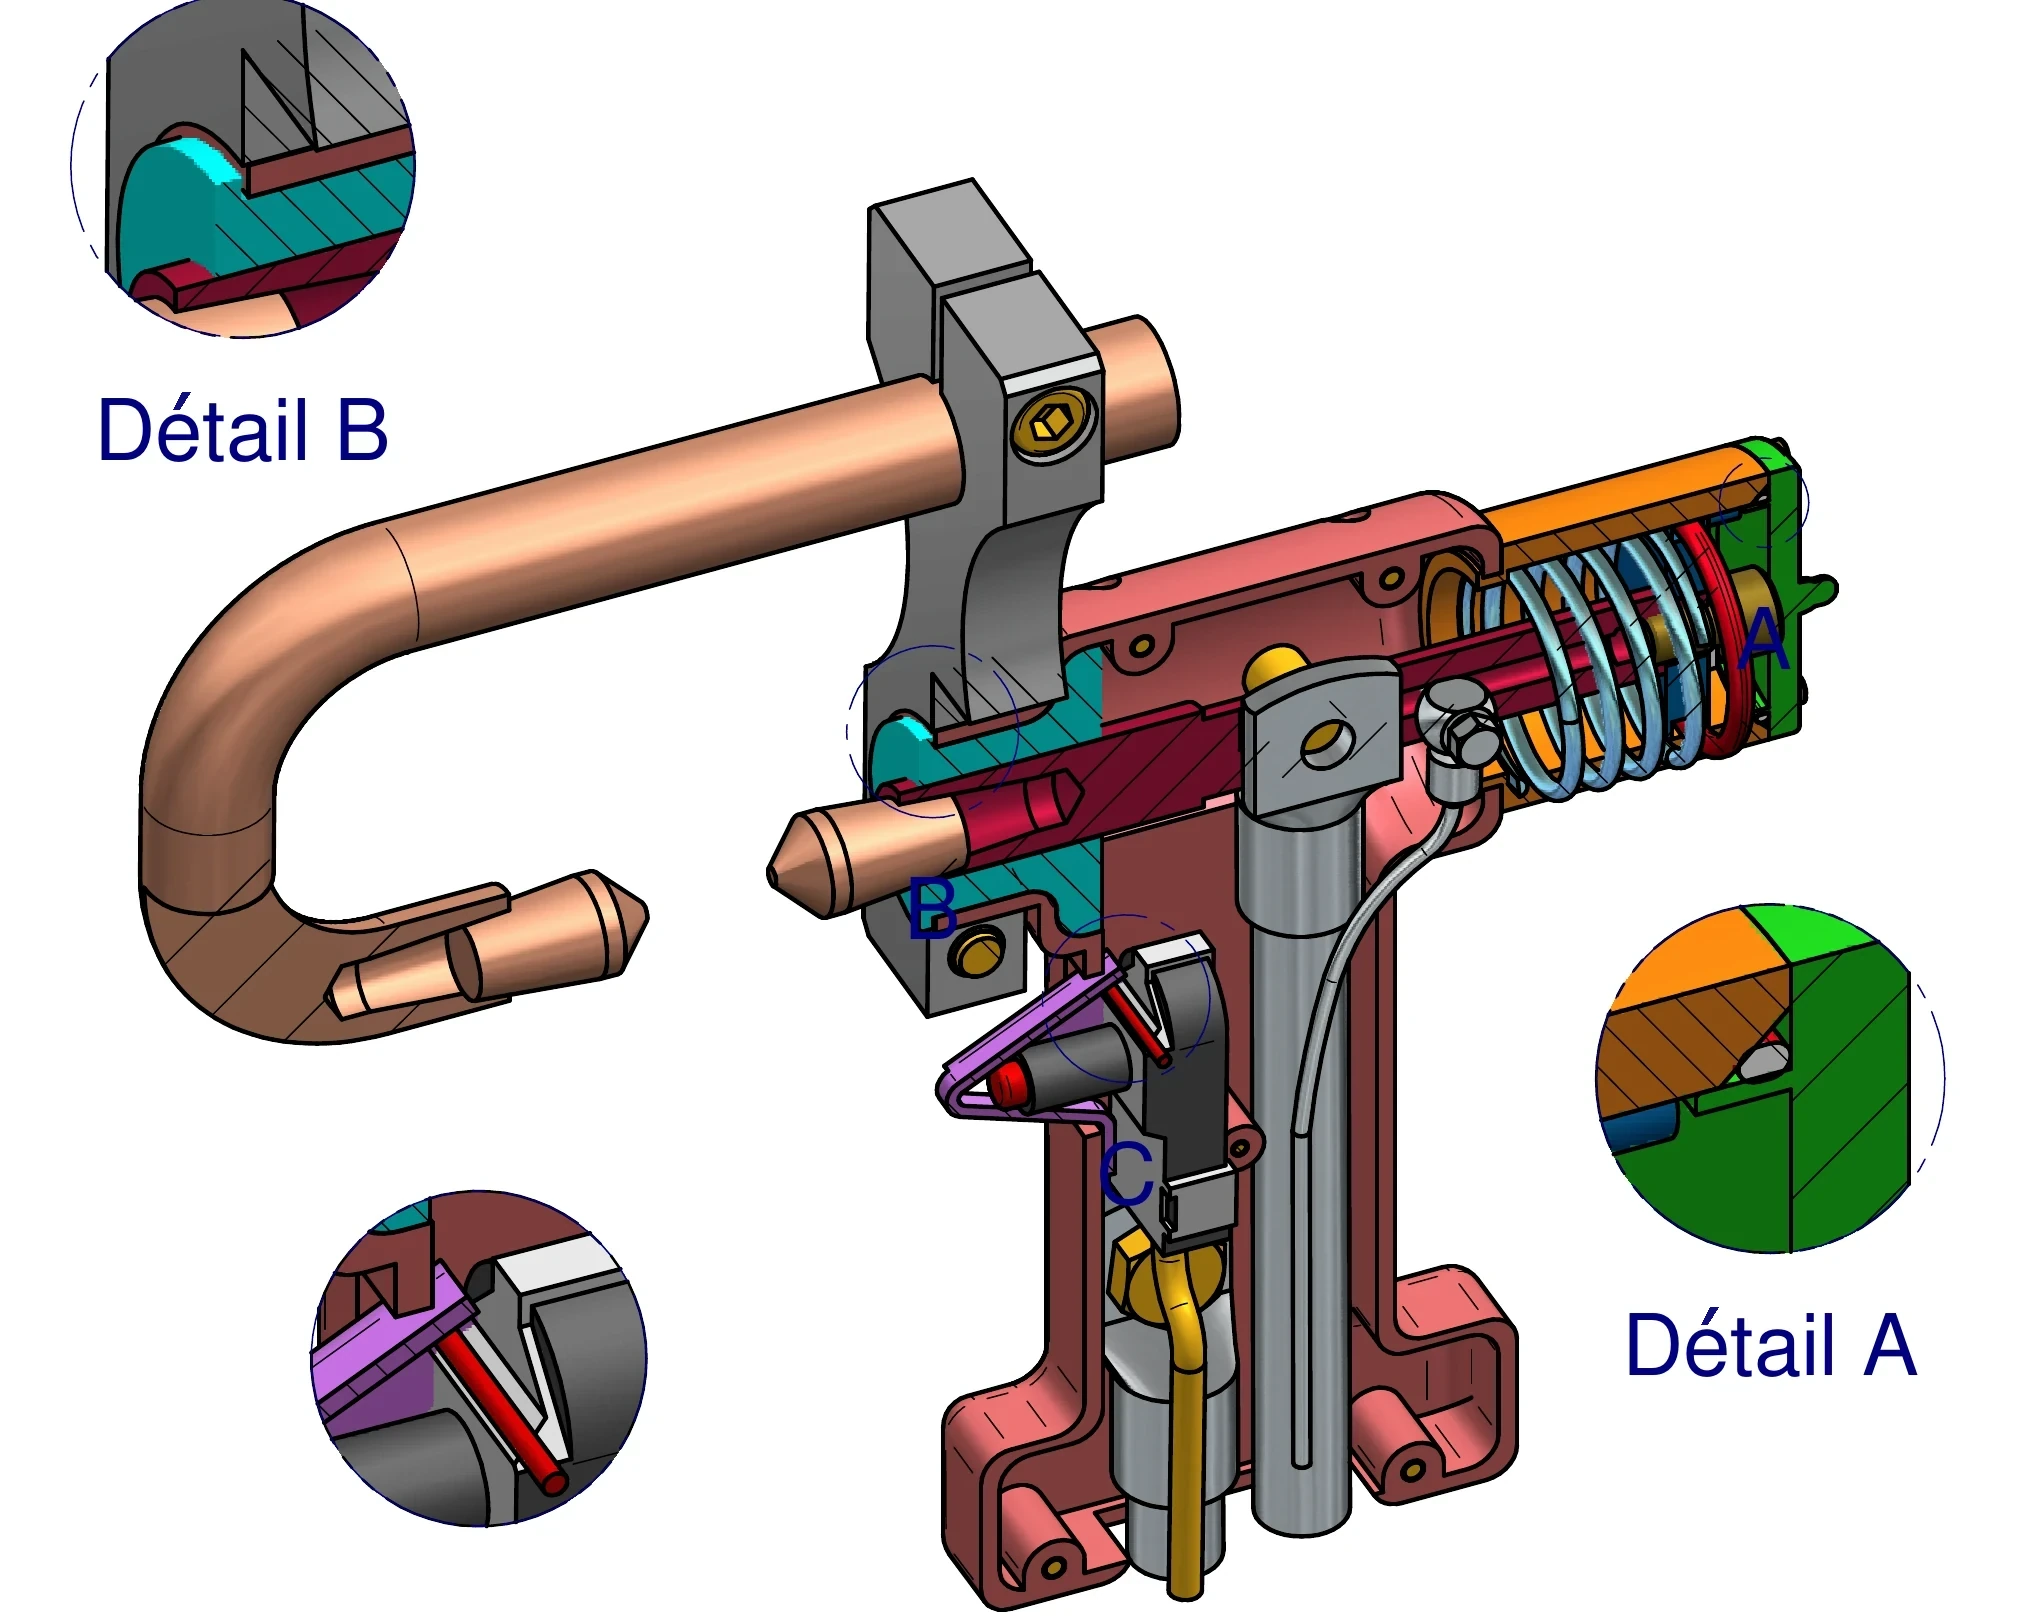
Pince à souder conçue pour les machines en place
Ce que nous avons fait : architecture en deux ensembles, calcul des pièces critiques, modèle 3D, plans et nomenclature.
Résultat : un dossier prêt à lancer en fabrication dans l’atelier du client, sans machine à acheter.

Train d’atterrissage
Ce que nous avons fait : conception 3D, mise en plan, outillage de soudage, usinage des pièces en aluminium et en bronze.
Résultat : projet mené sur neuf mois, du modèle 3D aux pièces usinées ; ensemble validé par le client.

Outillage de production
Ce que nous avons fait : conception 3D de l’outillage, mise en plan, outil imprimé en 3D et assemblé.
Résultat : outillage conçu et fabriqué sur site pour un fabricant de visserie et de quincaillerie.
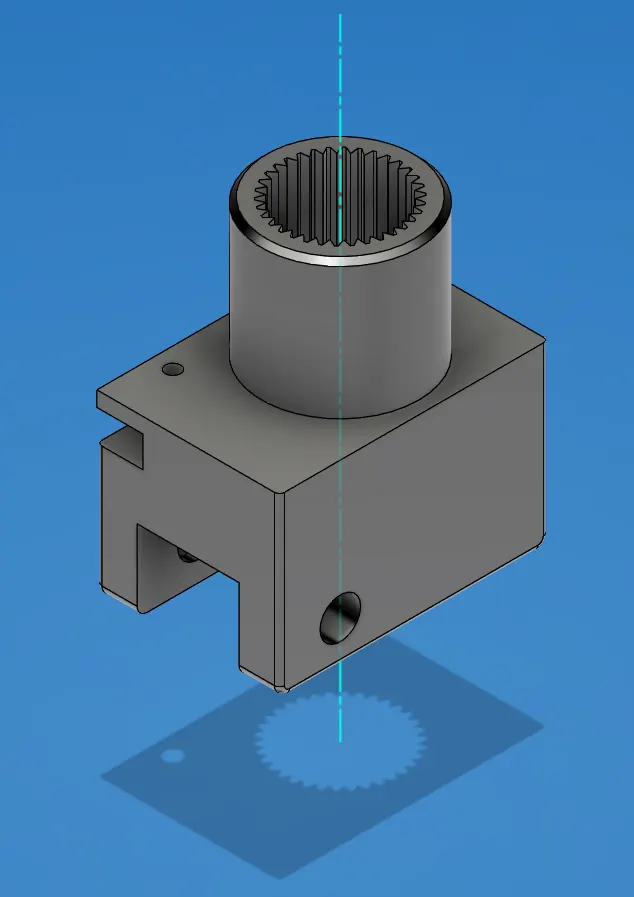
Support cannelé de poignée
Ce que nous avons fait : remodélisation complète d’une pièce hors production, à partir d’un plan papier manuscrit.
Résultat : modèle 3D et plan de fabrication, exploitables par n’importe quel atelier.
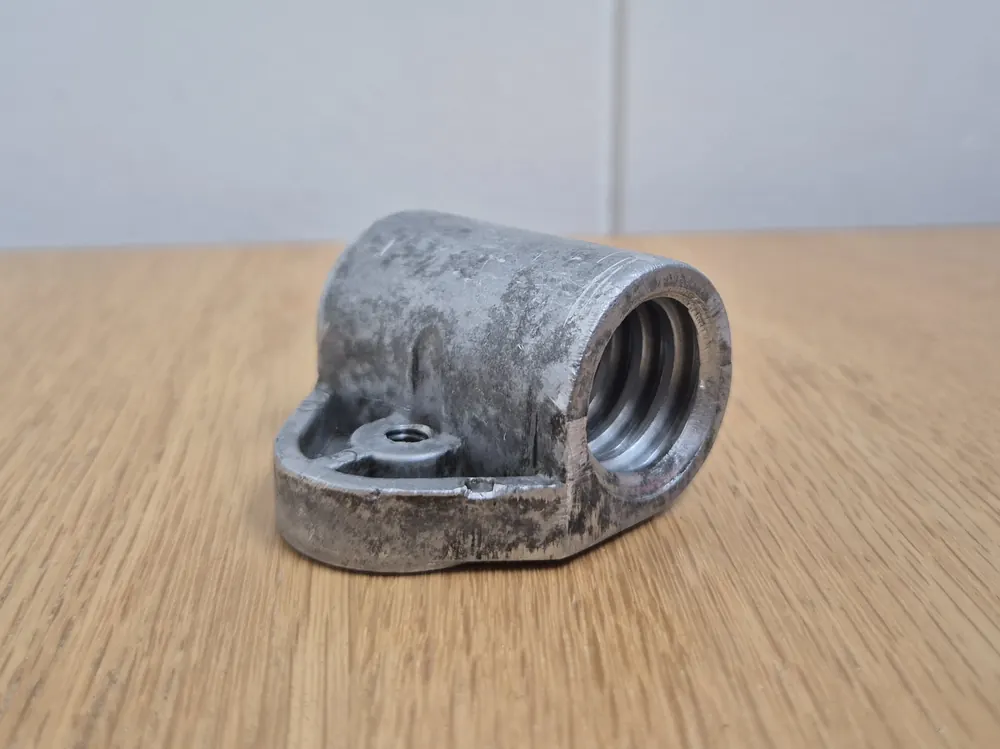
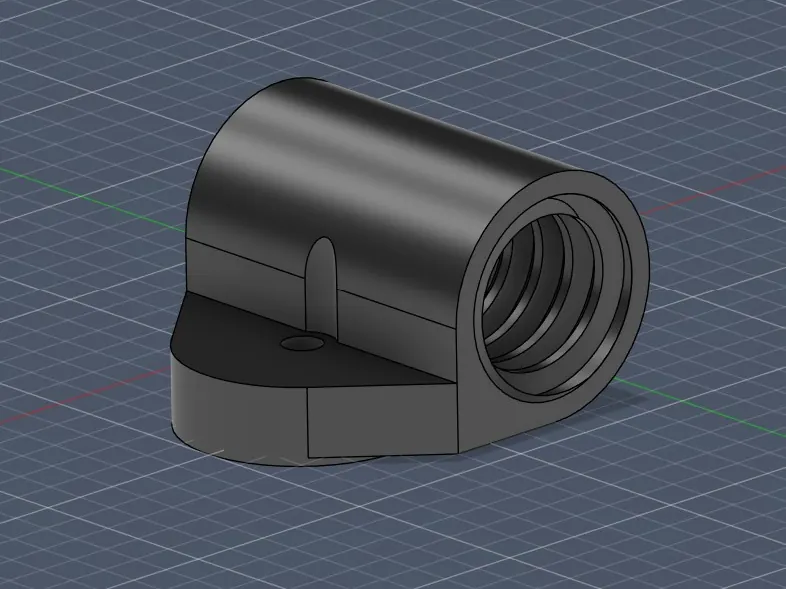
Pièce usée remodélisée
Ce que nous avons fait : relevé des cotes sur la pièce d’origine, sans plan, et remodélisation 3D complète.
Résultat : plan de fabrication archivé ; la pièce se refait sur simple appel.
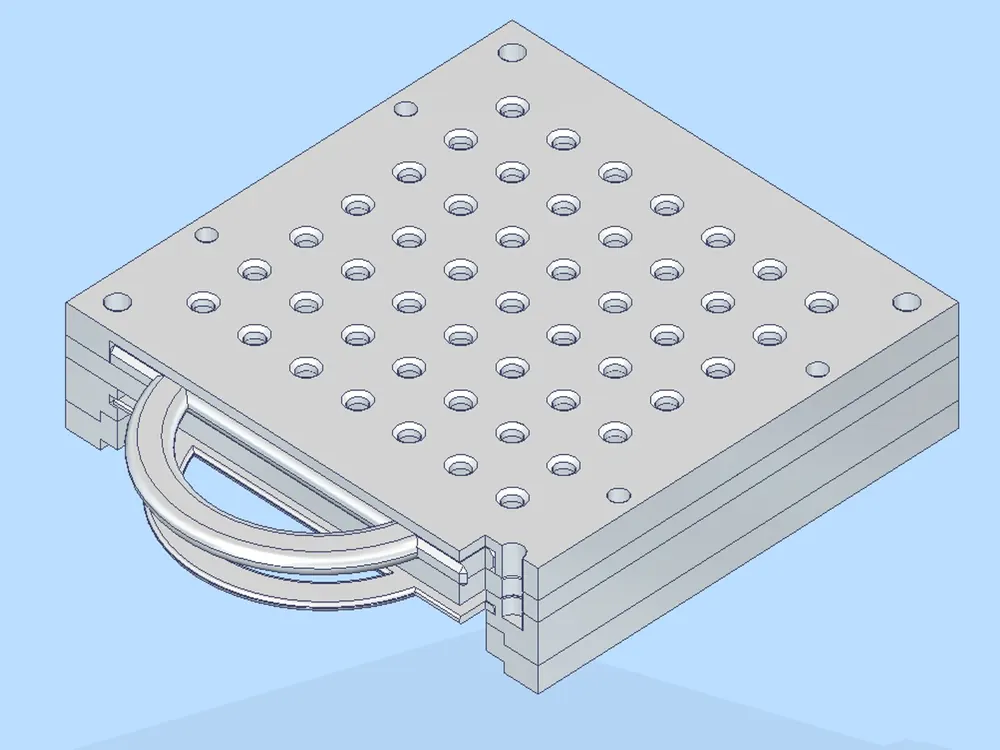
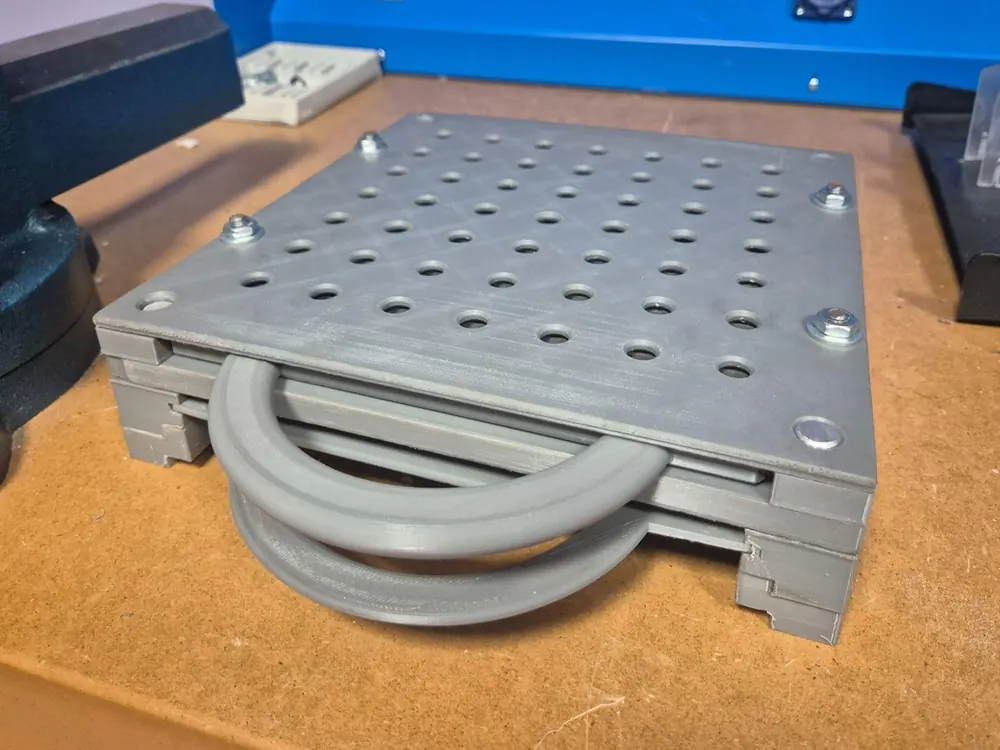
Plateau perforé, de la CAO à la pièce assemblée
Ce que nous avons fait : conception de l’ensemble en CAO, puis réalisation et assemblage.
Résultat : pièce livrée conforme au modèle.
Le besoin, la solution, ce que nous avons remis
Les plans publiés ne comportent aucune cote exploitable et aucun fichier source n’est diffusé.
Réducteur différentiel à train épicycloïdal
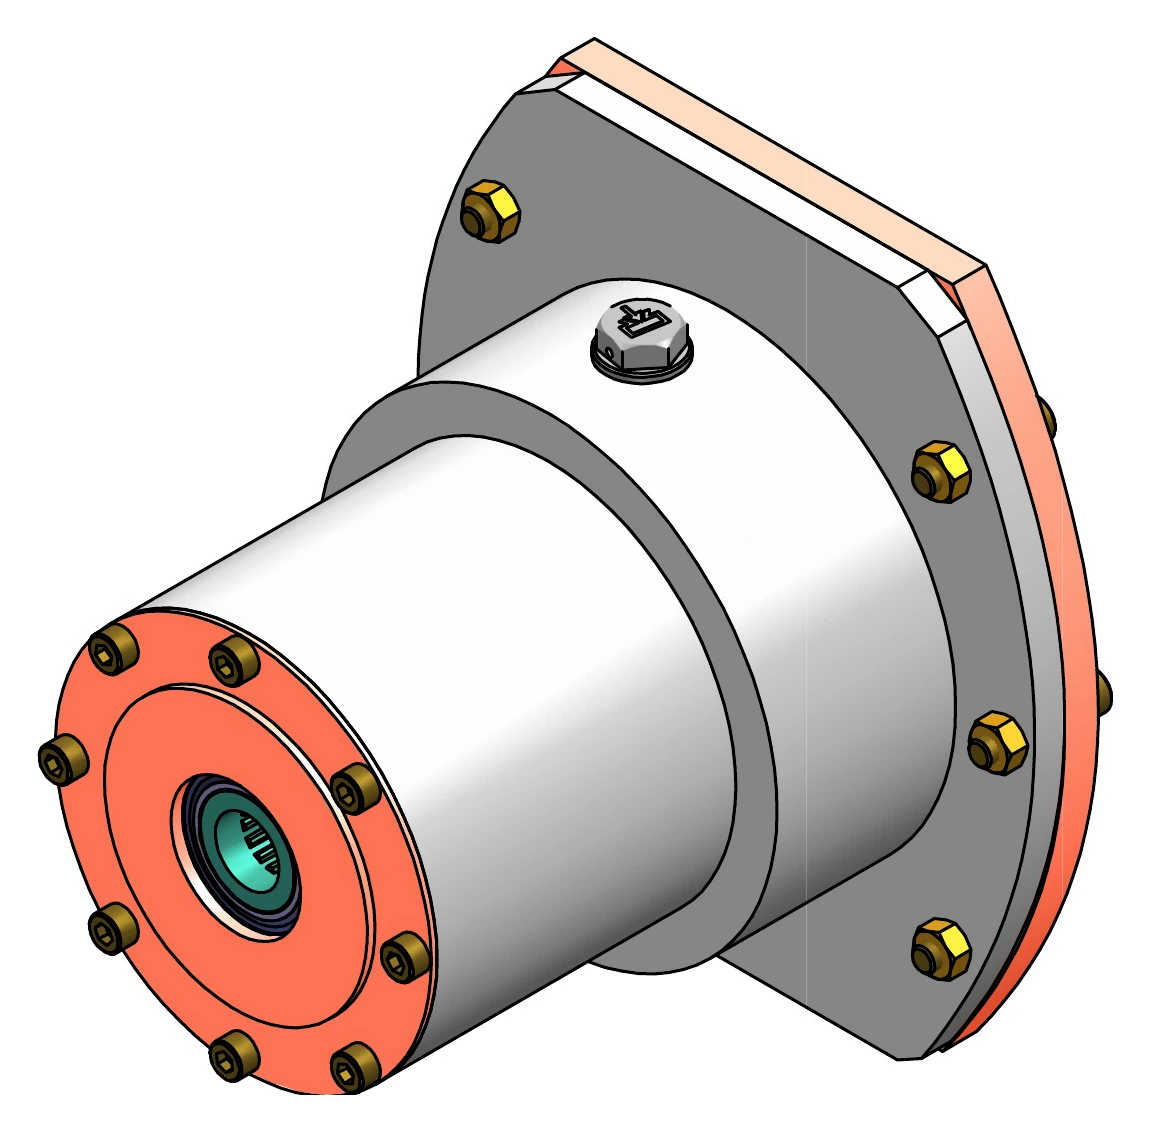
Un réducteur à deux entrées et une sortie, destiné à l’aéronautique. Nous l’avons conçu de l’architecture jusqu’au dessin d’ensemble.
Le besoin
Un mécanisme compact et léger, conforme aux exigences de l’aéronautique : tenue en fatigue, freinage des vis, large plage de températures.
Notre solution
- Un étage d’engrenages droits sur chaque entrée, puis un train épicycloïdal à trois paires de satellites : deux entrées, une seule sortie.
- Carter en alliage d’aluminium moulé à cire perdue, dessiné au plus près du mécanisme pour limiter la masse ; arbres et pignons en acier allié.
- Composants du commerce partout où c’est possible (roulements, douilles à aiguilles, joncs, bouchons) ; remplissage et vidange d’huile sans démontage.
Livré
Modèle 3D, vues écorchée et éclatée, dessin d’ensemble en coupe et nomenclature complète.
Choix techniques détaillés
| Architecture | un étage d’engrenages droits par entrée, puis un train épicycloïdal à trois paires de satellites |
|---|---|
| Carter et couvercles | alliage d’aluminium moulé à cire perdue puis usiné, parois minces, formes au plus près du mécanisme |
| Arbres, moyeux, satellites | acier allié pour les pièces en fatigue ; porte-satellites en aluminium évidé |
| Lubrification | barbotage en enceinte fermée, arbres percés pour amener l’huile aux satellites, remplissage et vidange sans démontage |
| Composants du commerce | roulements à billes, douilles à aiguilles, joncs d’arrêt, bouchons : onze références disponibles sur catalogue |
| Sécurisation | vis et bouchons freinés au fil, frein-filet sur la visserie fine |
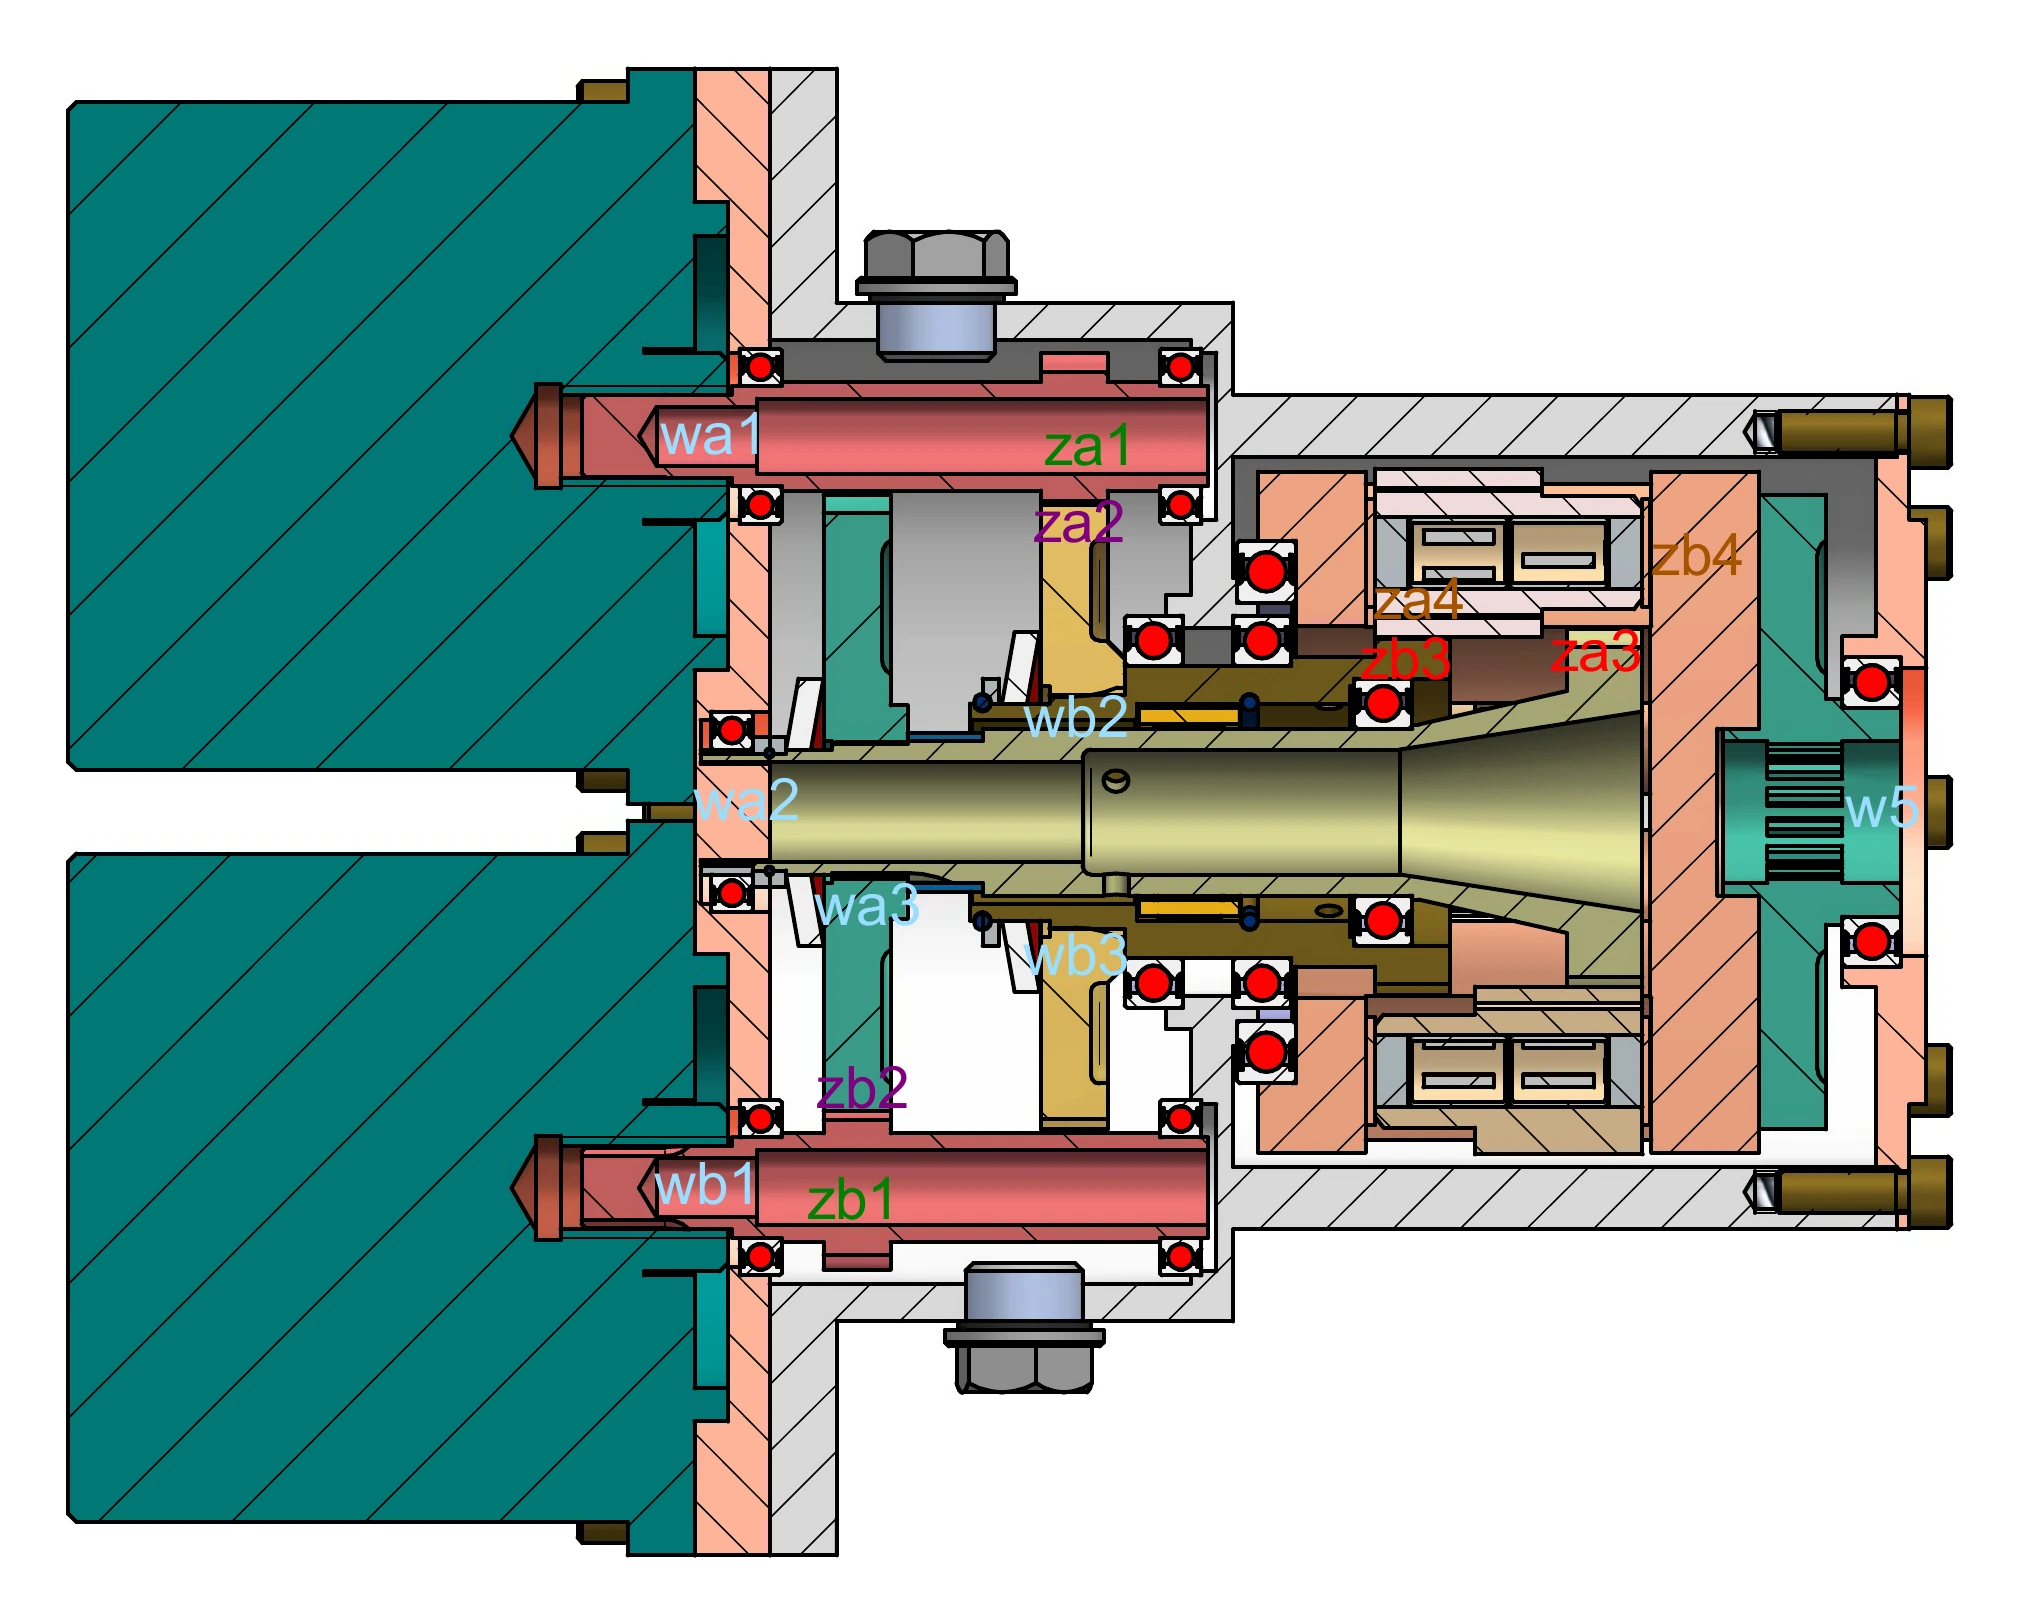
Table de positionnement 4e axe à six points zéro
Un centre d’usinage 4 axes qui ne serrait qu’une pièce à la fois reçoit une table à six postes de serrage rapide : conçue, simulée, fabriquée et installée.
Le besoin
Un fabricant de structures en aluminium usinait ses pièces une par une : chaque montage était repalpé, la machine attendait pendant la préparation et les profilés longs partaient sur d’autres machines.
Notre solution
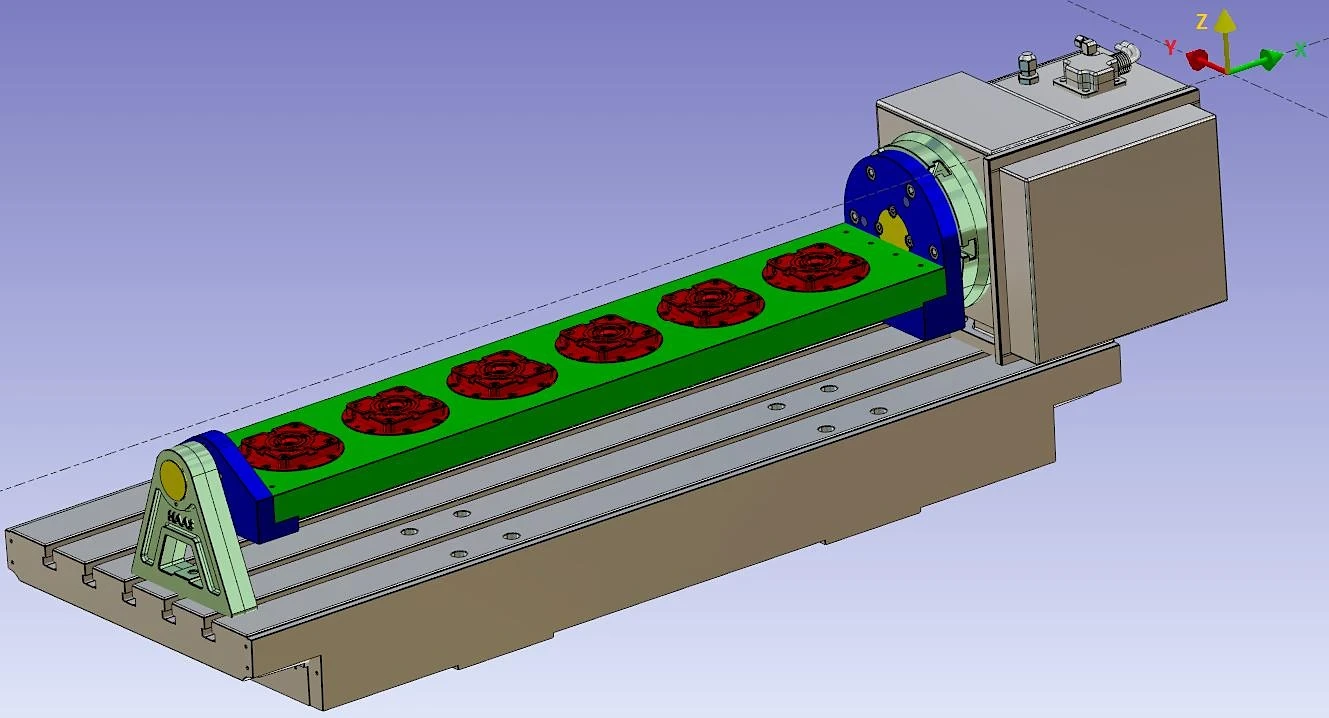
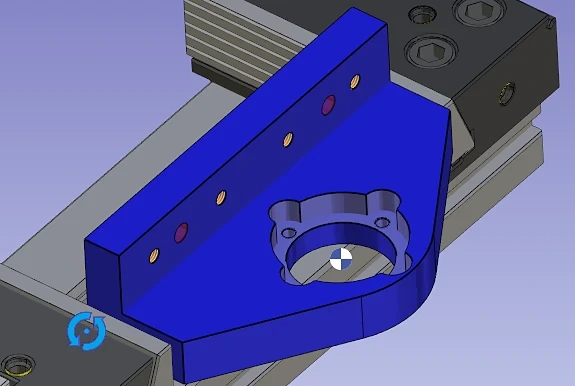
- Une table montée entre le diviseur et un contre-palier, qui reçoit six points zéro pneumatiques et des étaux à serrage rapide.
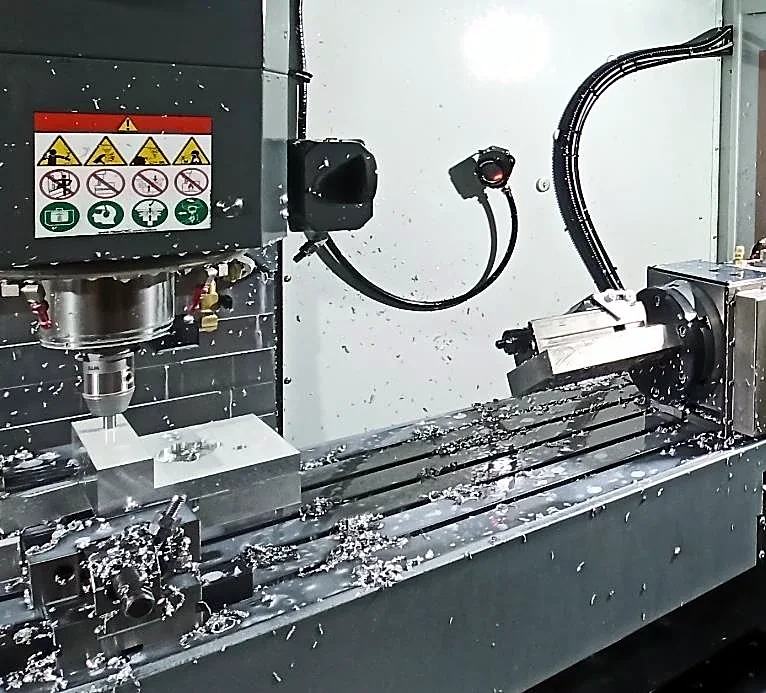
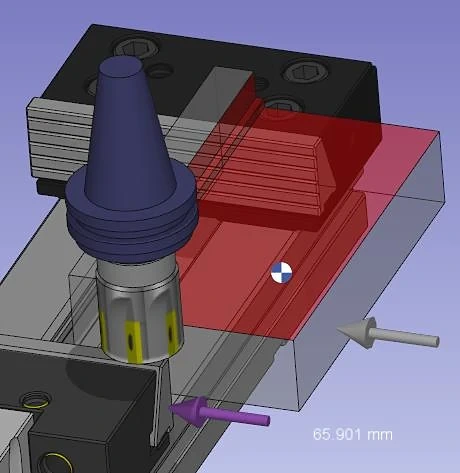
- Chaque pièce modélisée dans l’environnement de la machine et son usinage simulé avec les outils réels : les collisions sont corrigées avant le premier copeau.
- Une platine d’adaptation qui garde en service l’étau existant, sur les mêmes points zéro.
Livré
Table conçue, fabriquée et installée. L’origine de chaque étau est connue sans repalpage, le montage suivant se prépare pendant l’usinage en cours et des profilés de près d’un mètre passent sur la même machine.
Fabrication et mise au point
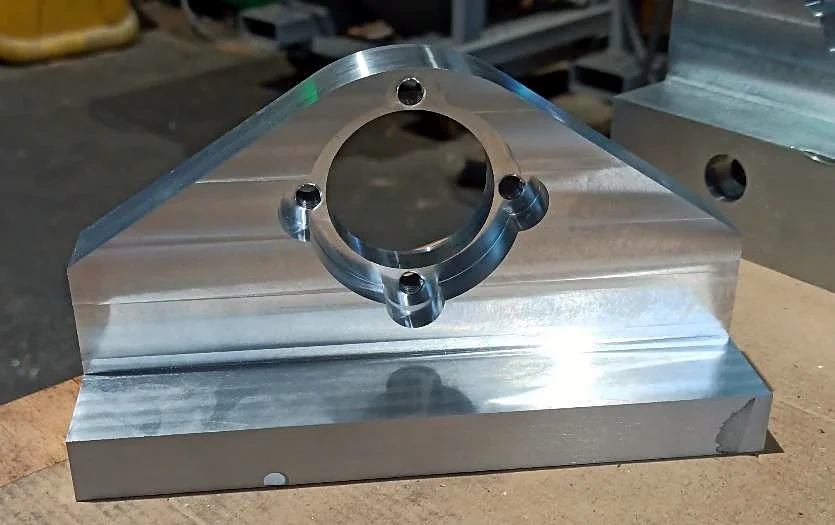
- Table usinée d’un seul tenant, extrémités reprises pour l’appui sur les embases, puis poches des six points zéro.
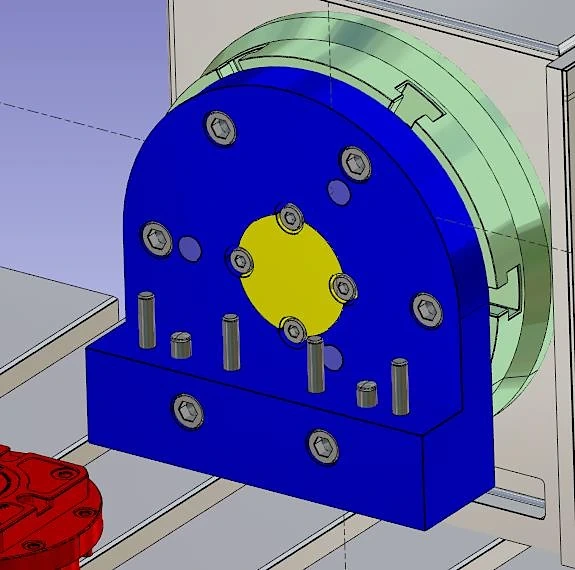
- Mise en position par goupilles montées serrées ; goupilles d’indexage de secours sur l’embase côté diviseur.
- Taraudages par déformation : filets plus résistants et aucun copeau dans les trous borgnes.
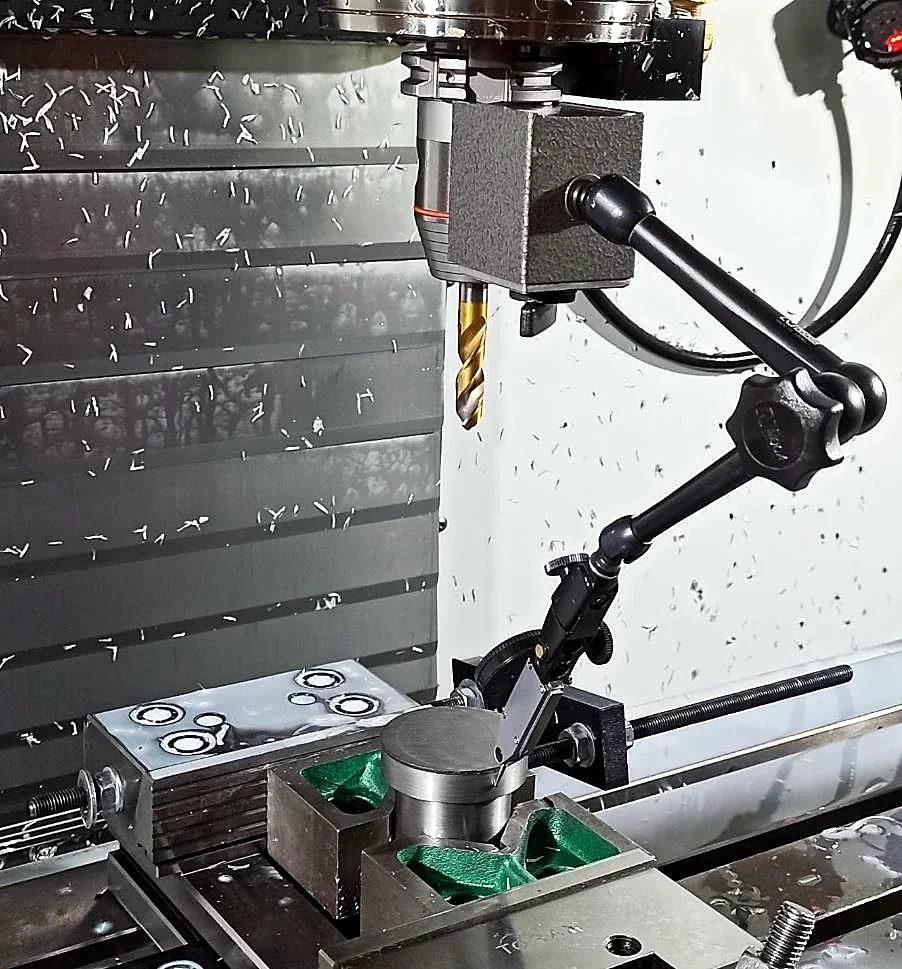
- Centreurs tournés puis fraisés, centrés au comparateur avant montage dans le contre-palier.
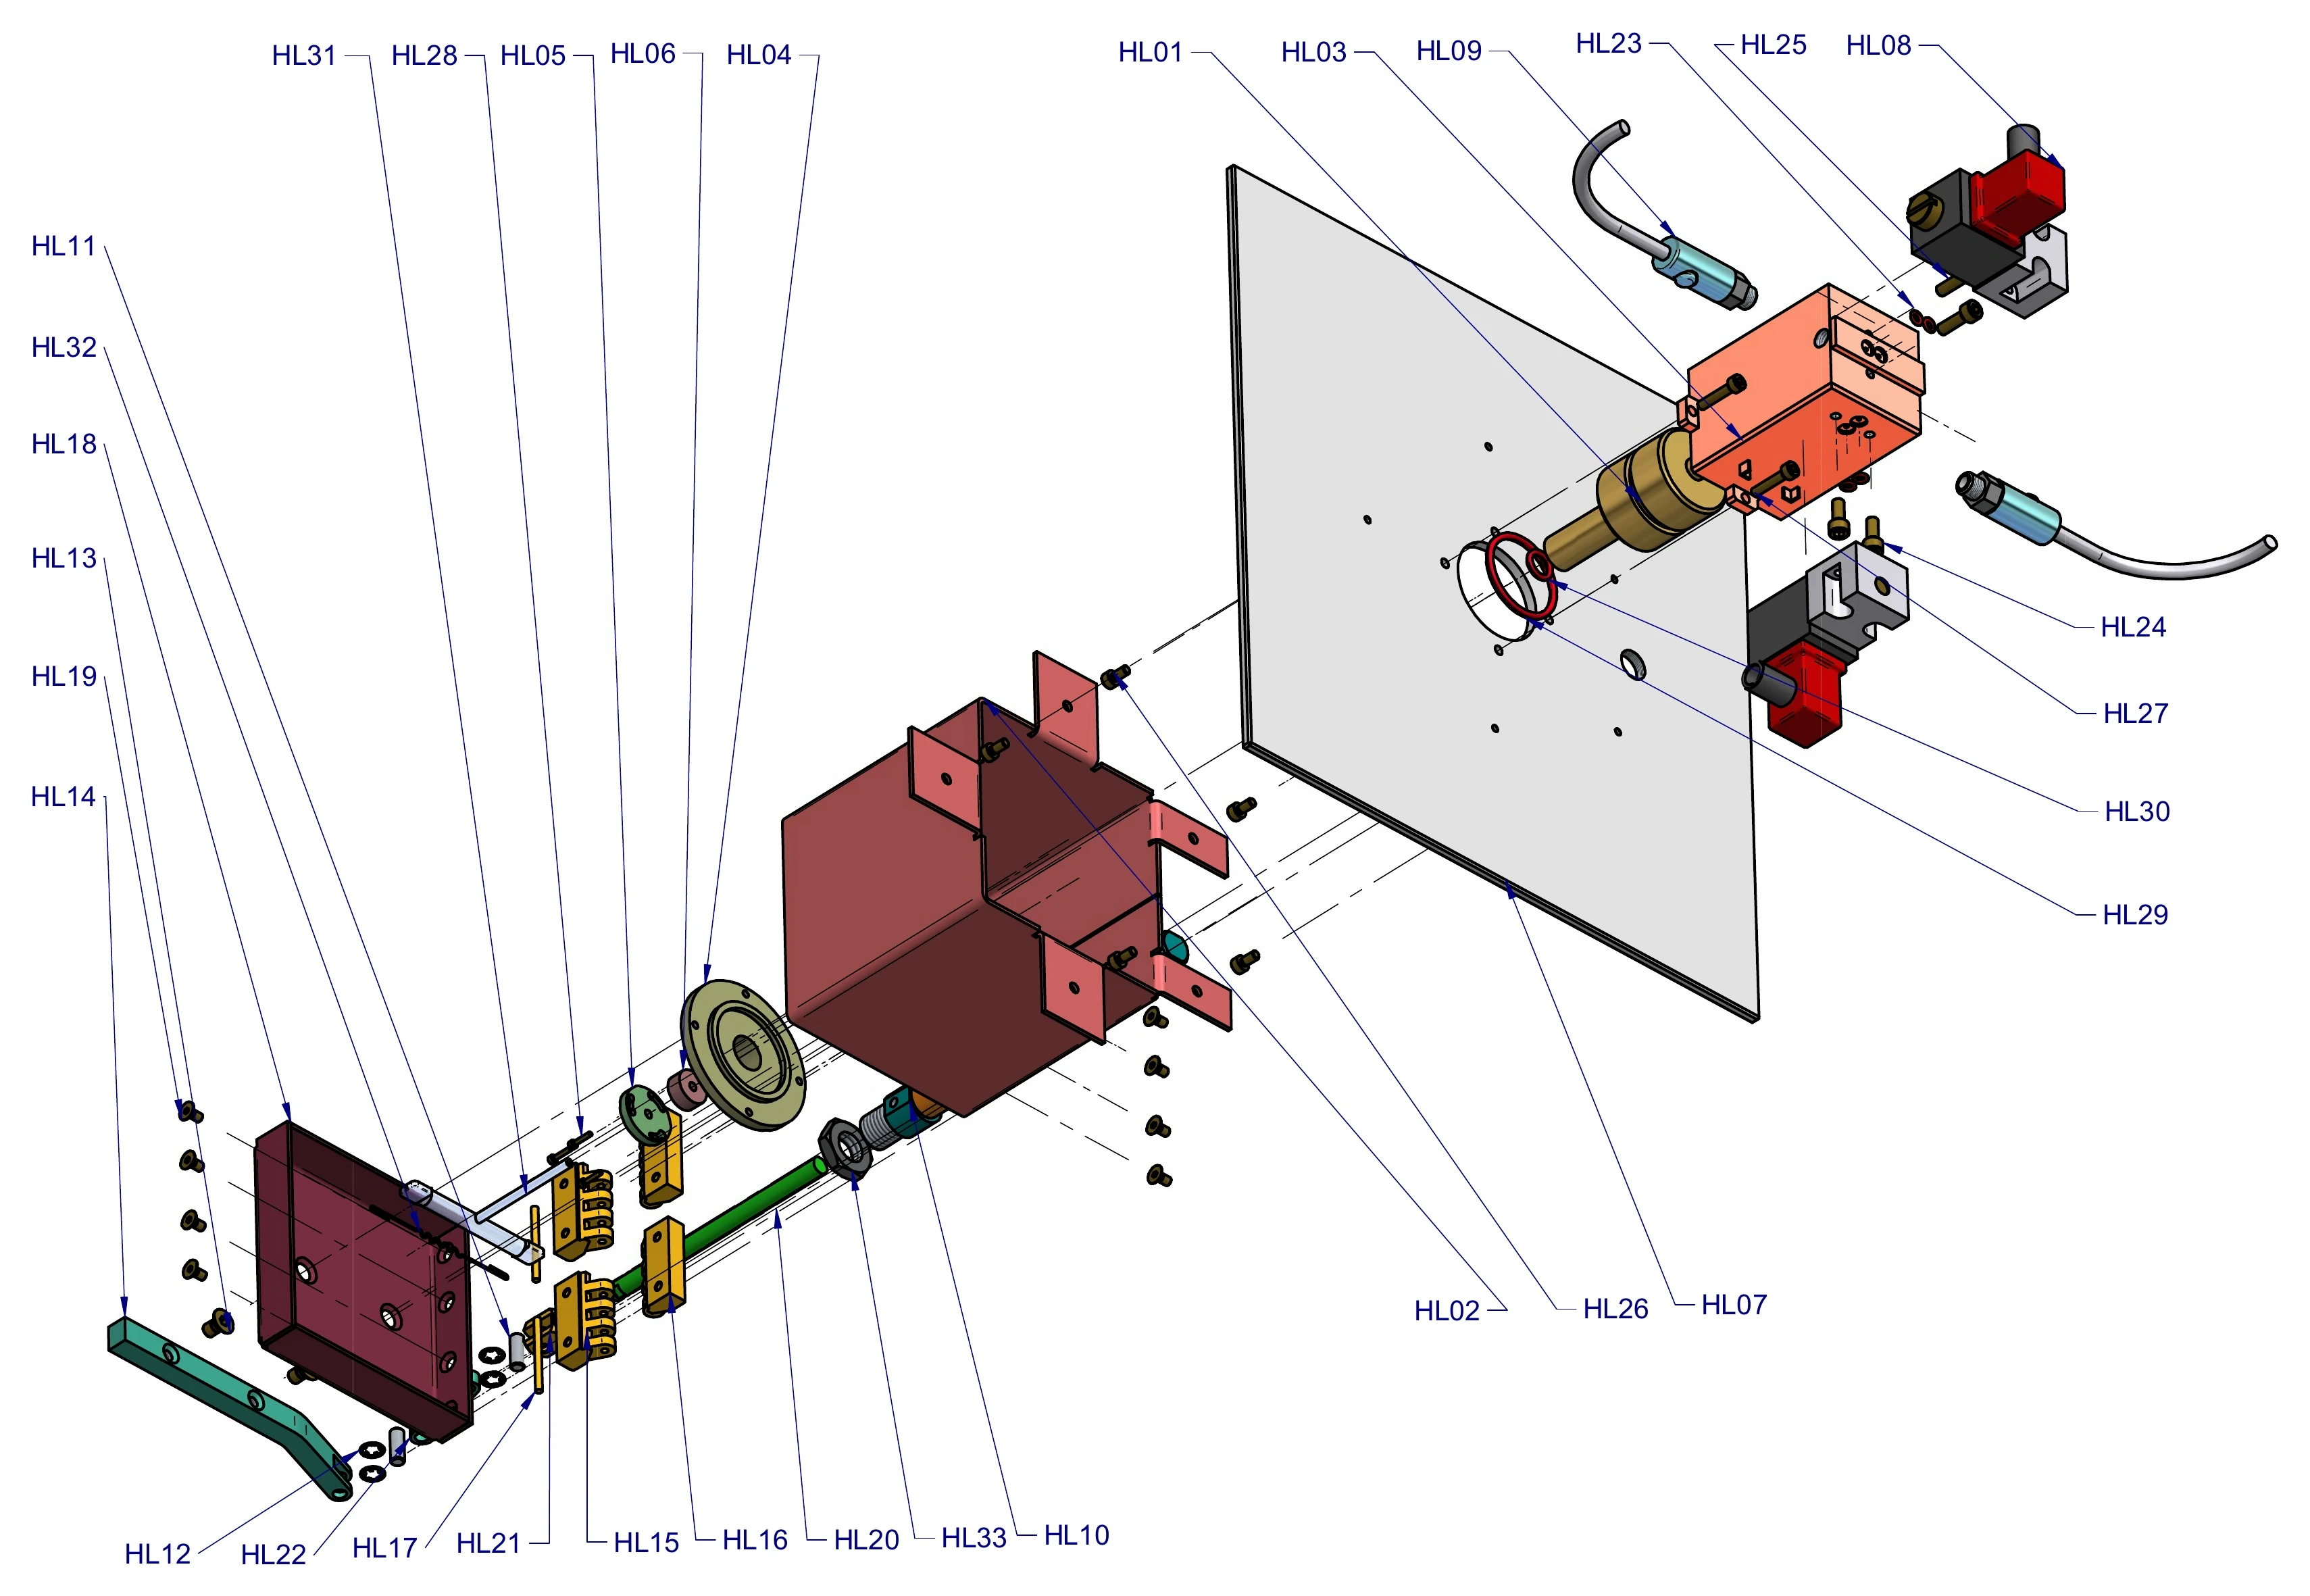
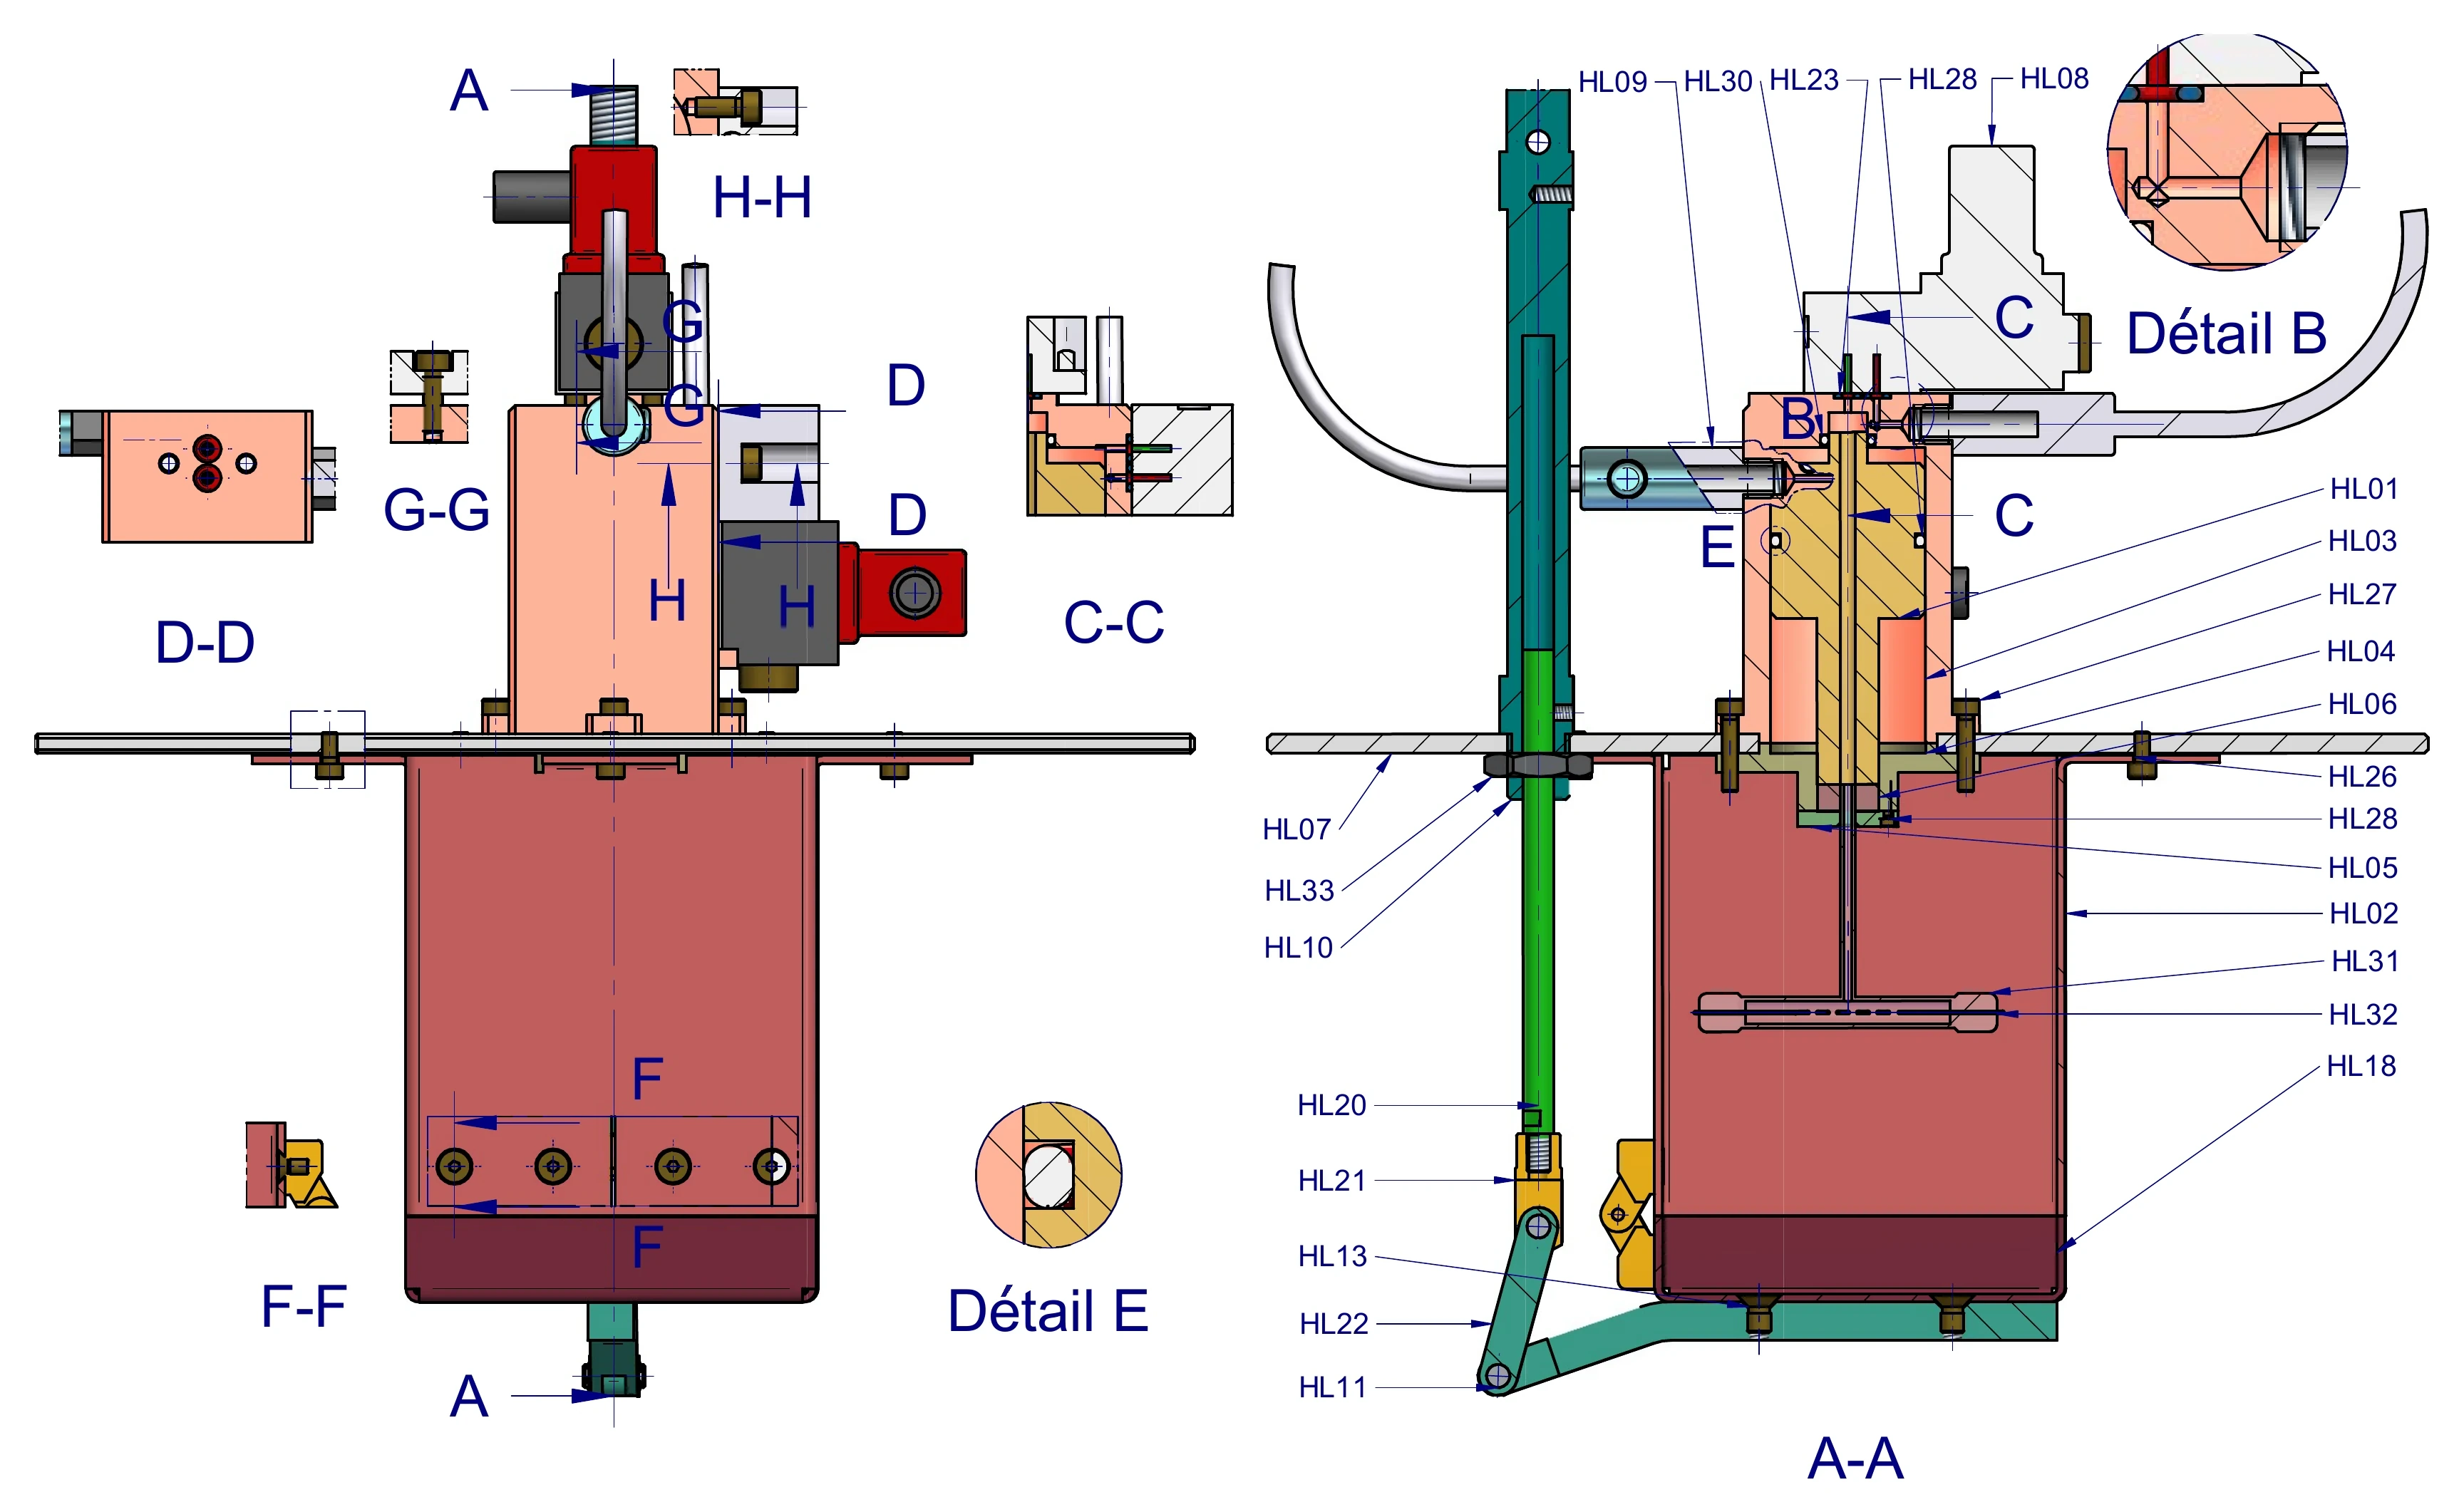
Tête de contrôle pneumatique pour poste automatisé
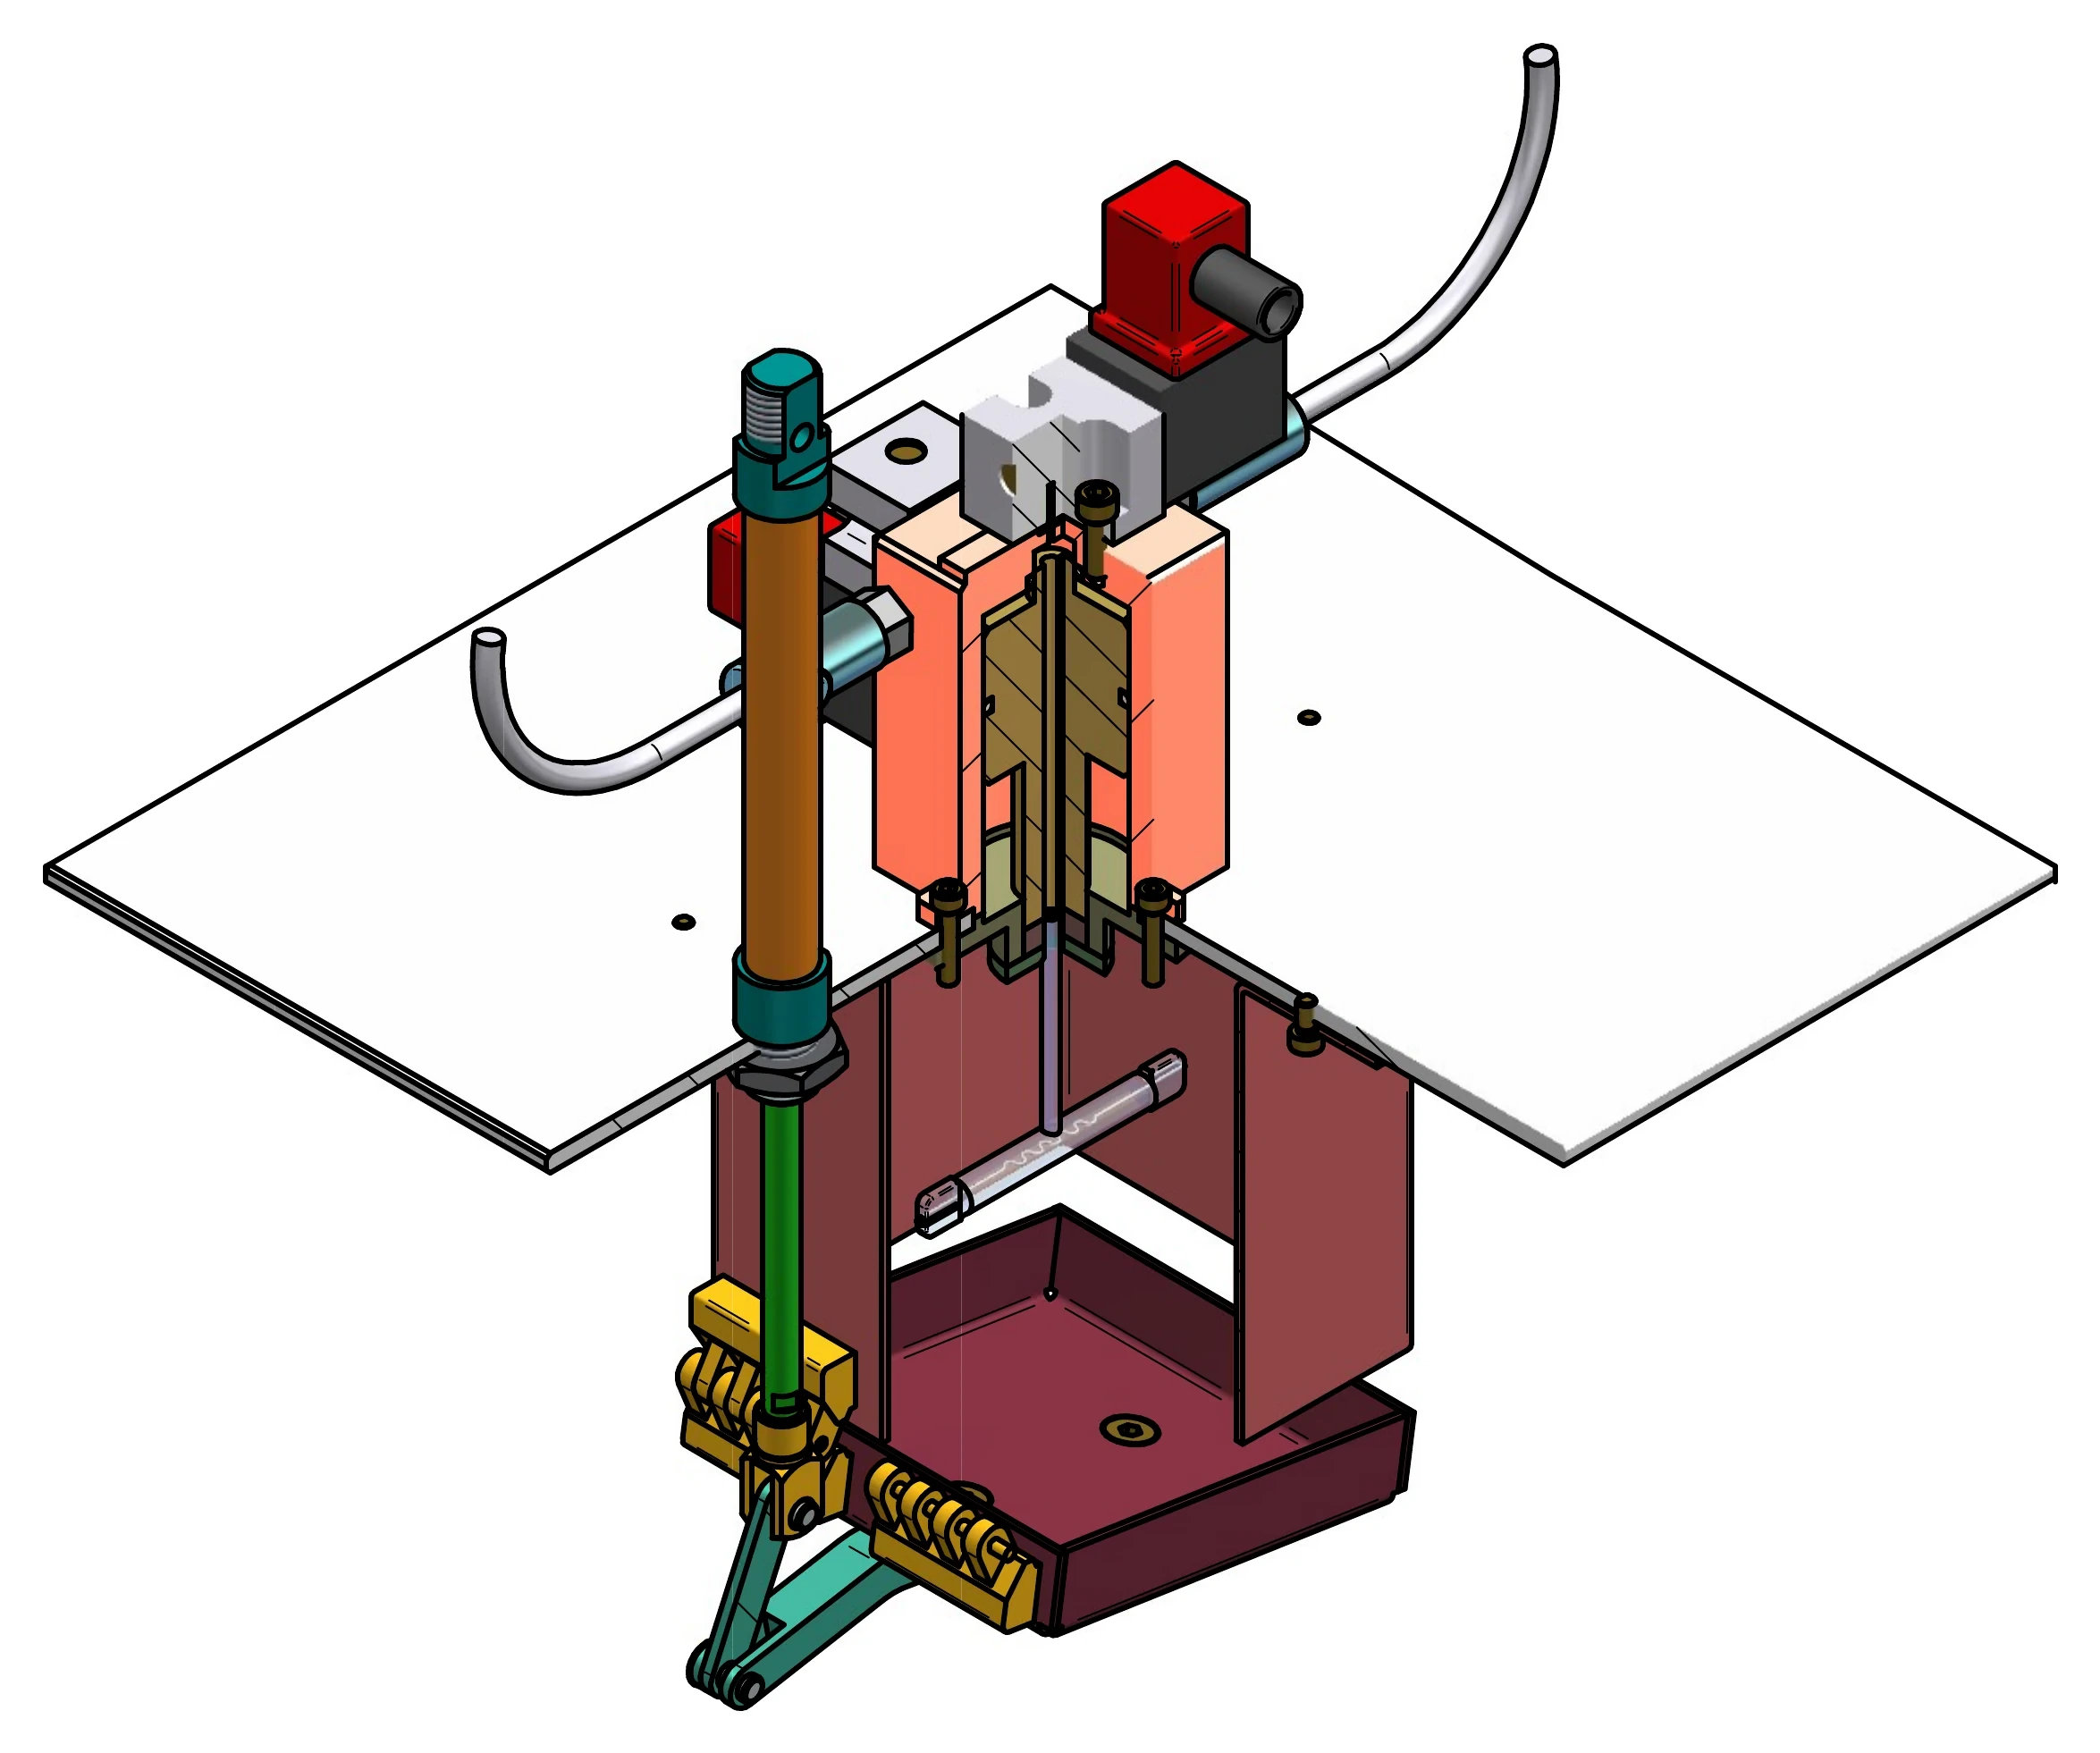
Une tête qui maintient chaque pièce pendant son contrôle sous pression, et un carter qui protège l’opérateur en cas de casse. Conçus de l’architecture aux dessins de définition.
Le besoin
Contrôler chaque pièce en sortie d’assemblage, sur un poste compact chargé par un robot, sans risque pour l’opérateur.
Notre solution
- Un serrage sans pince : un piston pneumatique comprime une bague en élastomère autour de la pièce.
- Une maintenance en quelques gestes : la bague se change par le dessous, sans démonter la tête.
- Un carter dont le fond s’ouvre par vérin : en cas de casse, les débris tombent d’eux-mêmes dans un bac.
- Des pièces simples à faire fabriquer : usinage à partir de barres et de plaques, tôlerie pliée.
Livré
Modèle 3D, plans d’ensemble, dessins de définition, nomenclature et note de calcul.
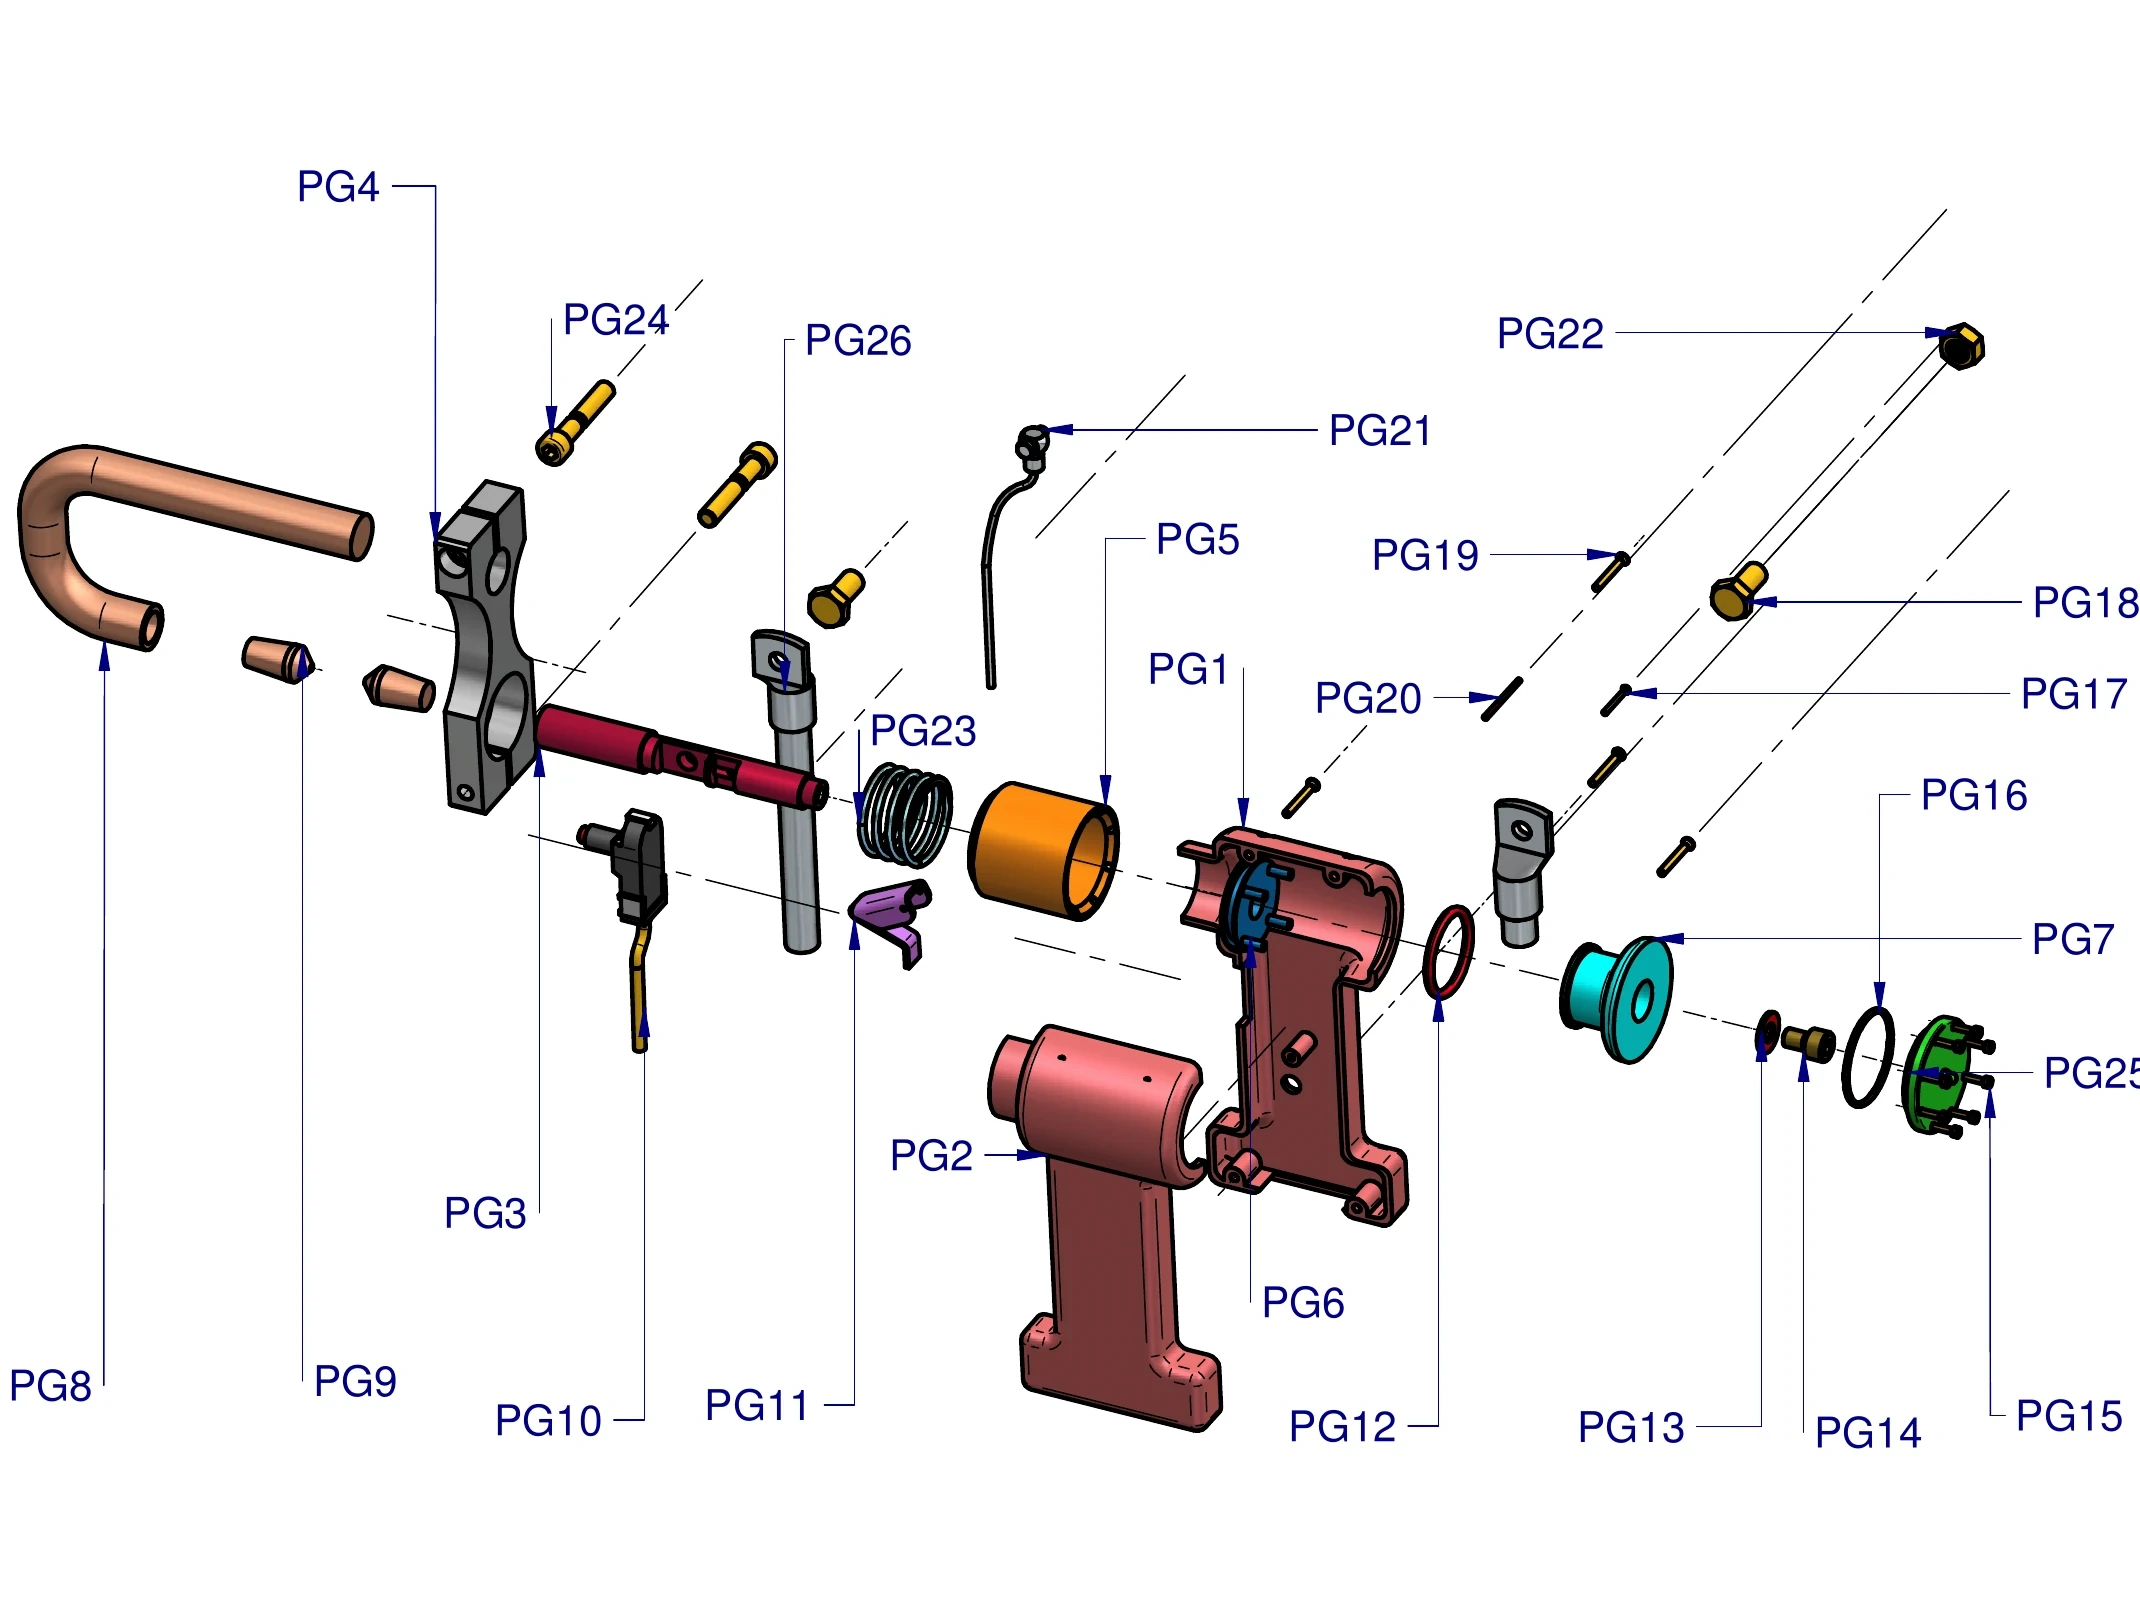
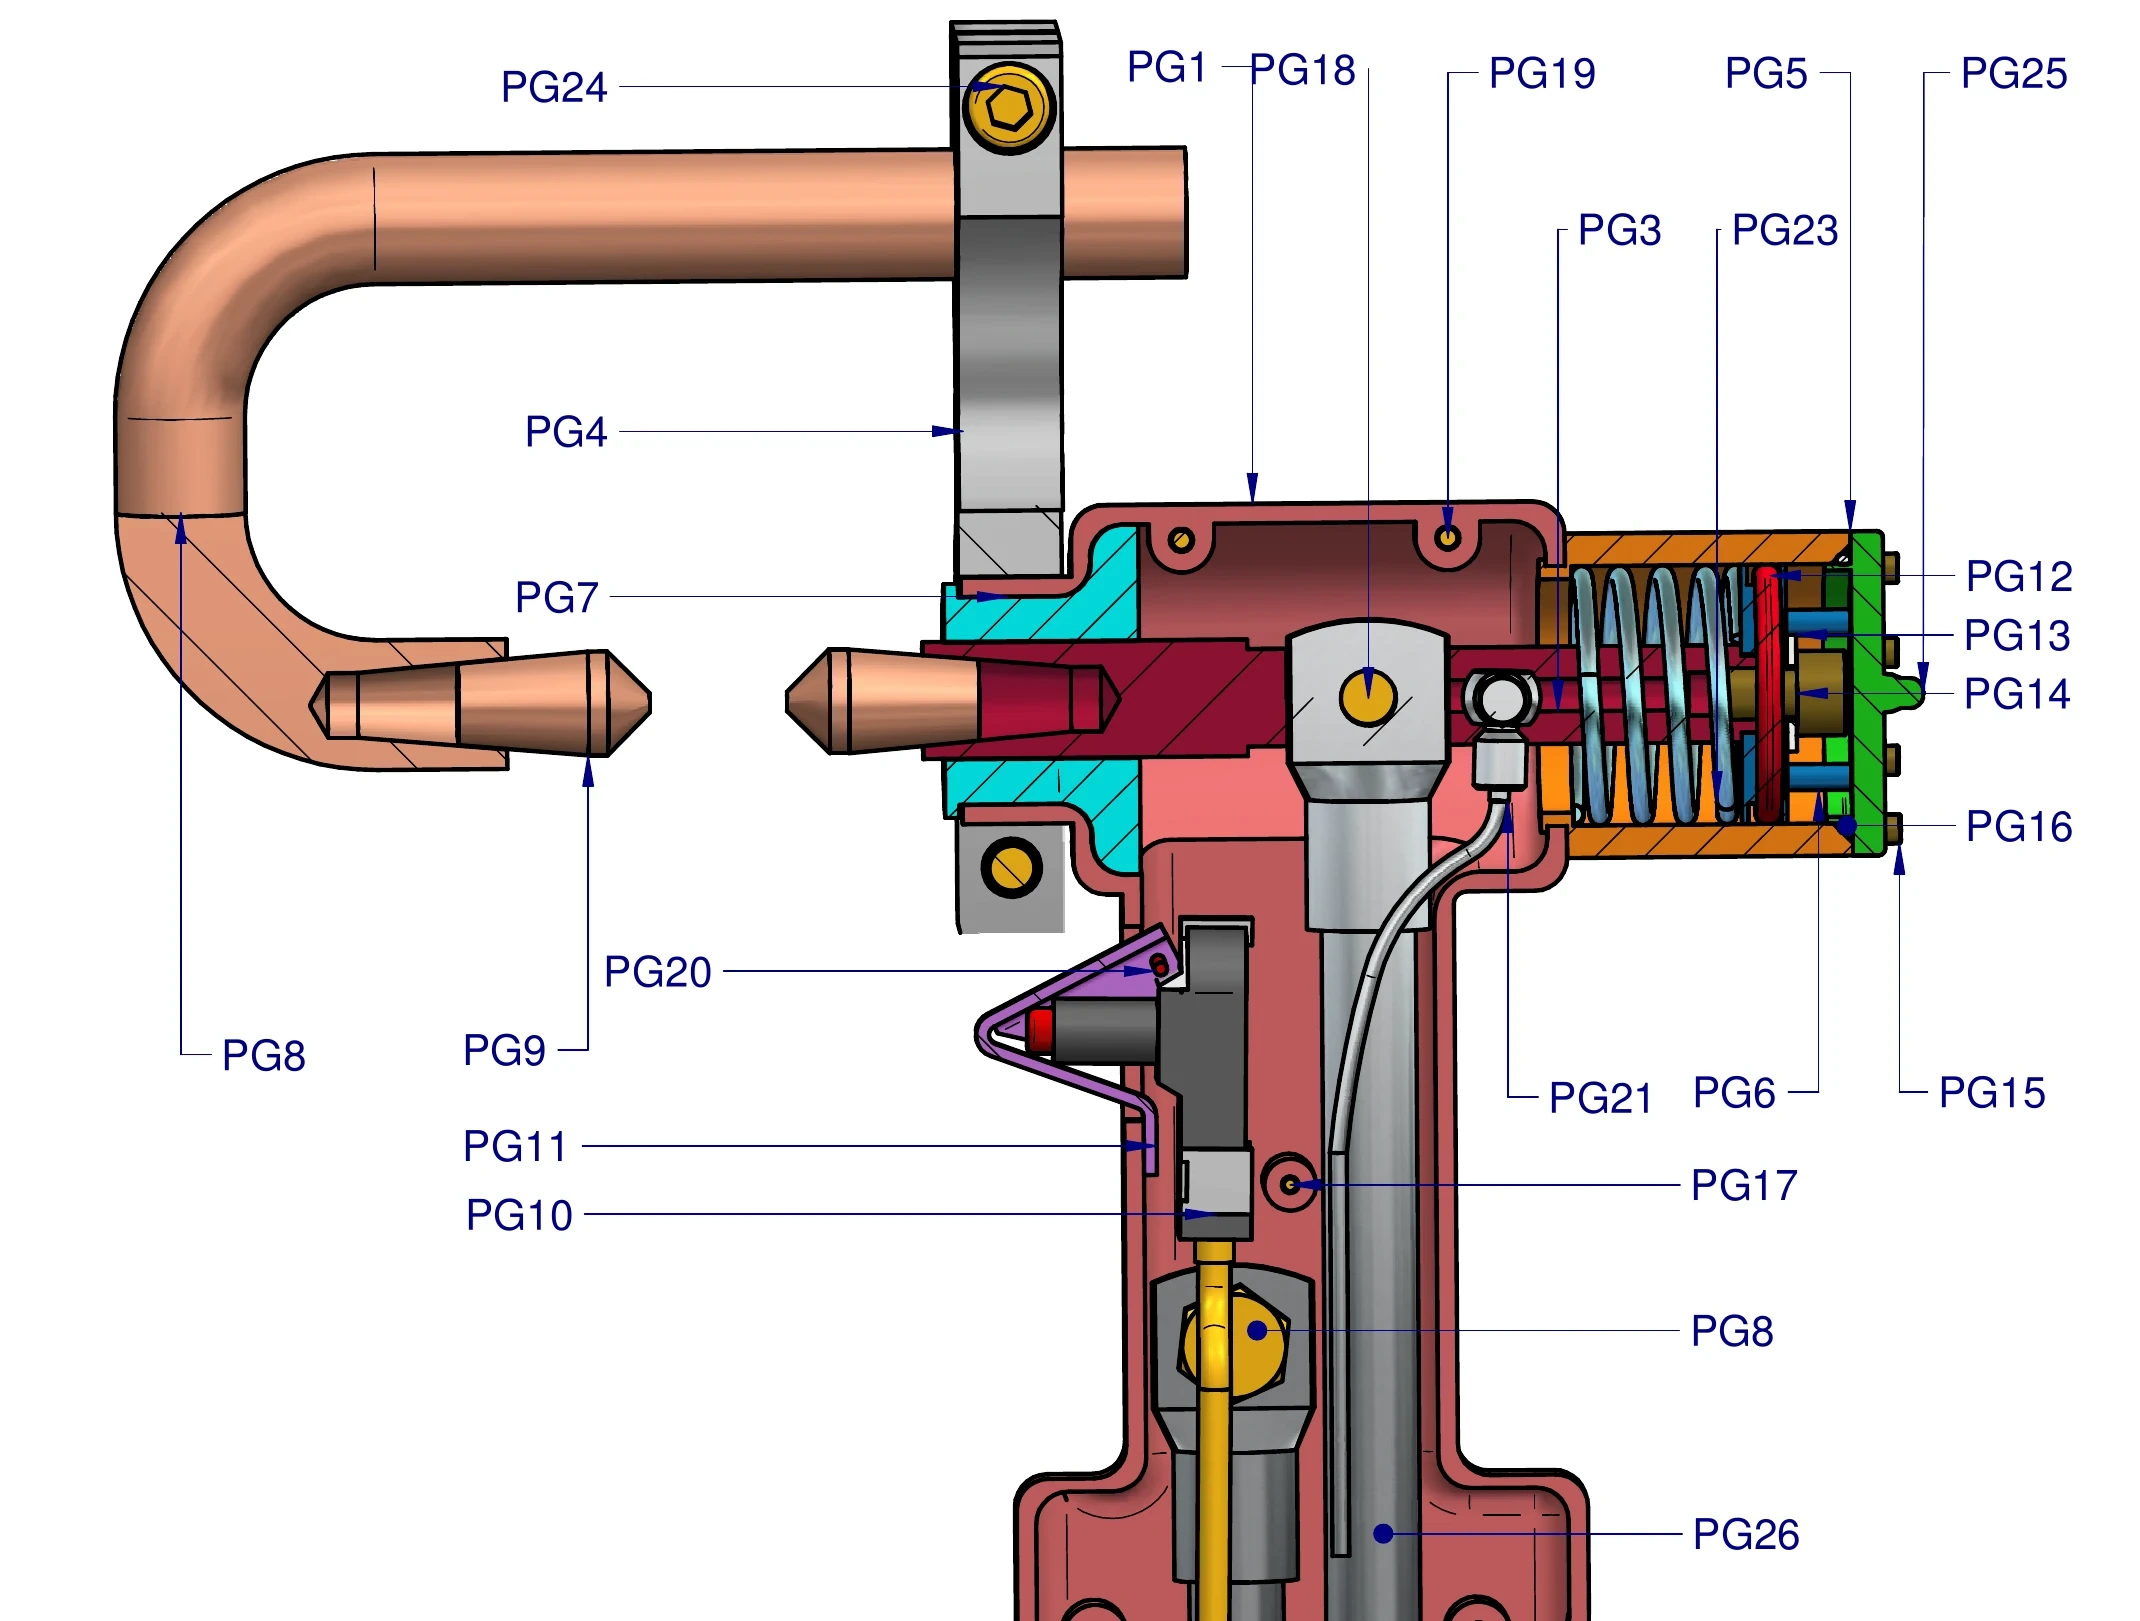
Pince à souder conçue pour les machines en place
Un fabricant d’outillage pour carrossiers revendait une pince importée. L’objectif : son propre modèle, produit dans son atelier, sans acheter de machine.
Le besoin
Réunir dans un outil tenu à une main un serrage pneumatique et le passage d’un courant de soudage élevé, en utilisant des pièces déjà en stock et les procédés déjà maîtrisés sur place.
Notre solution
- Deux ensembles, deux rôles : une tête usinée concentre la mécanique, une crosse en deux coques d’aluminium moulées protège la partie électrique.
- Chaque pièce critique calculée : passage du courant, effort de serrage, ressort de rappel.
- Fabricable sans surprise : coques moulées sans noyau, usinage sur machines classiques, composants du commerce.
Livré
Un dossier prêt à lancer en fabrication : modèle 3D, plans et nomenclature. De quoi produire en interne un outil jusqu’ici acheté à l’étranger.
Un projet comparable ?
Envoyez-nous un plan, une photo ou quelques lignes. Nous vous répondons par écrit sous 48 heures ouvrées : faisable ou non, de quelle manière, et à quel prix.
ou directement : william.caspar@ax-engineering.fr · 06 83 01 08 03